


【پیشہ ورانہ علم】 اندرونی سوراخ کی سطح کی پروسیسنگ کے لیے عام طریقوں کا خلاصہ
اندرونی سوراخ کی سطحوں پر کارروائی کرنے کے بہت سے طریقے ہیں، جن میں ڈرلنگ، ریمنگ، بورنگ، پیسنا، کھینچنا، پیسنا، ہوننگ اور رولنگ شامل ہیں۔
1، ڈرلنگ
ڈرل بٹ کا استعمال کرتے ہوئے ورک پیس کے ٹھوس حصوں میں سوراخ کرنے کو ڈرلنگ کہتے ہیں۔ IT13~IT11 کی قابل حصول جہتی رواداری کی سطح اور Ra50~12.5 μM کی سطح کی کھردری قدروں کے ساتھ ڈرلنگ کا تعلق کھردری مشینی سے ہے۔ ڈرلنگ کے عمل میں درج ذیل خصوصیات ہیں:
1. ڈرل بٹ انحراف کا شکار ہے۔ ڈرلنگ مشین پر ڈرلنگ کرتے وقت، سوراخ کا محور بدلنا اور سیدھا نہیں ہونا آسان ہے، لیکن یپرچر نمایاں طور پر تبدیل نہیں ہوتا ہے۔ لیتھ پر ڈرلنگ کرتے وقت، یپرچر میں تبدیلیاں لانا آسان ہوتا ہے، لیکن سوراخ کا محور سیدھا رہتا ہے۔ اس لیے، ڈرلنگ سے پہلے، سرے کے چہرے کو پہلے مشین کیا جانا چاہیے، اور ڈرل بٹ کو سینٹر کرنے کے لیے ایک شنک ہول کو ڈرل بٹ یا سینٹر ڈرل کے ساتھ پہلے سے ڈرل کیا جانا چاہیے۔ چھوٹے اور گہرے سوراخوں کی کھدائی کرتے وقت، سوراخ کے محور کے انحراف اور ناہمواری سے بچنے کے لیے، ورک پیس کی گردش کا طریقہ ڈرلنگ کے لیے زیادہ سے زیادہ استعمال کیا جانا چاہیے۔
2. یپرچر آسانی سے بڑھا ہوا ہے۔ ڈرلنگ کے دوران ڈرل بٹ کے دو کٹنگ کناروں کے درمیان غیر مساوی شعاعی قوتیں یپرچر کو پھیلانے کا سبب بنیں گی۔ افقی لیتھ پر ڈرلنگ کے دوران کاٹنے کا انحراف بھی سوراخ کے قطر کے بڑھنے کی ایک اہم وجہ ہے۔ اس کے علاوہ، ڈرل بٹ کا ریڈیل رن آؤٹ بھی یپرچر کی توسیع کا ایک سبب ہے۔
3. سوراخ کی سطح کا معیار خراب ہے۔ سوراخ کرنے والی چپس نسبتاً چوڑی ہیں اور سوراخ کے اندر سرپل کی شکل میں رول کرنے پر مجبور ہیں۔ جب وہ باہر نکلتے ہیں، تو وہ سوراخ کی دیوار سے رگڑتے ہیں اور مشینی سطح کو نوچتے ہیں۔
4. ڈرلنگ کے دوران، ایک بڑی محوری قوت ہے. یہ بنیادی طور پر ڈرل بٹ کے پس منظر کے کنارے کی وجہ سے ہوتا ہے۔ لہذا، جب ڈرلنگ کا قطر d 30ملی میٹر سے زیادہ ہو، ڈرلنگ عام طور پر دو مراحل میں کی جاتی ہے۔ پہلی بار ڈرل آؤٹ (05-0.7) d، اور دوسری بار مطلوبہ یپرچر پر ڈرل کریں۔ اس حقیقت کی وجہ سے کہ کراس بلیڈ دوسری بار کاٹنے میں حصہ نہیں لیتا ہے، سوراخ کی سطح کے معیار اور پیداواری صلاحیت کو بہتر بنانے کے لیے ایک بڑا فیڈ ریٹ استعمال کیا جا سکتا ہے۔
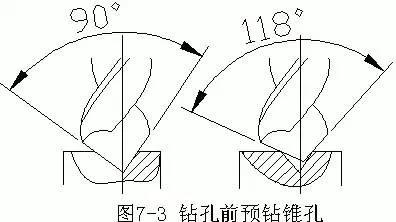
2، سوراخوں کو پھیلانا
سوراخ کو بڑھانا یپرچر کو پھیلانے، درستگی کو بہتر بنانے، اور سطح کی کھردری قدروں کو کم کرنے کے لیے ایک توسیعی ڈرل کا استعمال کرتے ہوئے پہلے سے ڈرل کیے گئے سوراخ کو مزید پروسیس کرنے کا عمل ہے۔ جہتی رواداری کی سطح جو سوراخ کو پھیلا کر حاصل کی جا سکتی ہے IT11~IT10 ہے، اور سطح کی کھردری قدر Ra12.5~6.3 μm ہے۔ سوراخوں کے لیے ایک نیم صحت سے متعلق مشینی طریقہ، جو اکثر دوبارہ بنانے سے پہلے پری مشینی کے طور پر استعمال ہوتا ہے، اور کم درستگی کے ساتھ سوراخوں کی حتمی مشینی کے طور پر بھی استعمال کیا جا سکتا ہے۔
ڈرلنگ کا طریقہ تصویر 7-4 میں دکھایا گیا ہے، اور ڈرلنگ الاؤنس (Dd) ٹیبل میں پایا جا سکتا ہے۔ ریمنگ ڈرل کی شکل قطر کے ساتھ مختلف ہوتی ہے۔ قطر ہے Φ 10~ Φ 32 ایک ٹیپرڈ شینک ریمر ہے، جیسا کہ شکل 7-5 میں دکھایا گیا ہے۔ قطر Φ 25~ Φ 80 ایک آستین کی قسم کا ریمر ہے، جیسا کہ شکل 7-5b میں دکھایا گیا ہے۔

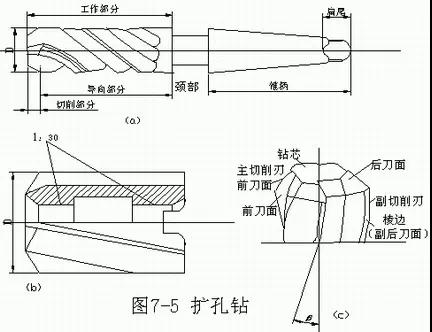
فرائیڈ ڈو ٹووسٹ ڈرل کے مقابلے میں ریمر کی ساخت میں درج ذیل خصوصیات ہیں:
1. اچھی سختی. کم بیک کٹنگ رقم اور کم چپس کی وجہ سے، ریمنگ ڈرل کی چپ ہولڈنگ نالی اتلی اور تنگ ہوتی ہے، اور ڈرل کور کا قطر بڑا ہوتا ہے، جو ریمنگ ڈرل کے کام کرنے والے حصے کی سختی کو بڑھاتا ہے۔
2. اچھی رہنمائی۔ ریمنگ ڈرل میں 3-4 دانت ہوتے ہیں، اور ٹول کے گرد کناروں کی تعداد بڑھ جاتی ہے، جس کے نتیجے میں نسبتاً بہتر گائیڈنگ اثر ہوتا ہے۔
3. چپ کے حالات اچھے ہیں۔ کاٹنے کے لیے کراس کٹنگ ایج کے بغیر ڈرل کو بڑھانا، کاٹنا ہلکا اور تیز ہے، اور فیڈ کی بڑی شرح استعمال کر سکتی ہے، جس کے نتیجے میں پیداوار زیادہ ہوتی ہے۔ اس کے علاوہ، چپس کی تھوڑی مقدار کی وجہ سے، چپ کو ہٹانا ہموار ہے اور پروسیس شدہ سطح کو کھرچنا آسان نہیں ہے۔
لہذا، ڈرلنگ کے مقابلے میں، سوراخوں کو پھیلانے میں مشینی درستگی زیادہ ہوتی ہے، سطح کی کھردری قدریں کم ہوتی ہیں، اور ڈرلنگ کی محور کی غلطی کو کسی حد تک درست کر سکتے ہیں۔ اس کے علاوہ، سوراخوں کو پھیلانے کے لیے موزوں مشین ٹول ڈرلنگ ہولز جیسا ہی ہے۔
3, سوراخ ریمنگ
ریمنگ نیم درستگی مشینی (ریمنگ یا نیم درستگی بورنگ) پر مبنی سوراخوں کے لیے ایک درست مشینی طریقہ ہے۔ قبضے کے سوراخ کی جہتی رواداری کی سطح IT9~IT6 تک پہنچ سکتی ہے، اور سطح کی کھردری قدر Ra3.2~0.2 μM تک پہنچ سکتی ہے۔
سوراخ پر قبضہ کرنے کے دو طریقے ہیں: نامیاتی قبضہ اور دستی قبضہ۔


ریمر کو عام طور پر دو شکلوں میں تقسیم کیا جاتا ہے: مشین ریمر اور ہینڈ ریمر۔ جیسا کہ شکل 7-8 میں دکھایا گیا ہے۔
مشین ریمر کو دو قسموں میں تقسیم کیا جا سکتا ہے: وہ پنڈلی کے ساتھ (سیدھی پنڈلی جس کا قطر 1-20ملی میٹر ہے اور ٹیپرڈ پنڈلی جس کا قطر 10-32ملی میٹر ہے، جیسا کہ اعداد و شمار 7-8a میں دکھایا گیا ہے۔ , b, اور c) اور جن کی آستین ہے (قطر 25-80ملی میٹر، جیسا کہ اعداد و شمار 7-8f میں دکھایا گیا ہے)۔ ہینڈ ریمر کو دو اقسام میں تقسیم کیا جا سکتا ہے: انٹیگرل (جیسا کہ شکل 7-8d میں دکھایا گیا ہے) اور ایڈجسٹ ایبل (جیسا کہ شکل 7-8e میں دکھایا گیا ہے)۔ ریمنگ کا استعمال نہ صرف بیلناکار سوراخوں پر کارروائی کے لیے کیا جا سکتا ہے، بلکہ ٹیپر ریمر کے ساتھ مخروطی سوراخوں پر کارروائی کرنے کے لیے بھی استعمال کیا جا سکتا ہے (جیسا کہ اعداد و شمار 7-8g، h میں دکھایا گیا ہے)۔
1. ہنگنگ کا طریقہ
ریمنگ کا مارجن بہت چھوٹا ہے۔ اگر مارجن بہت بڑا ہے، تو کاٹنے کا درجہ حرارت زیادہ ہوگا، جس کی وجہ سے ریمر کا قطر پھیل جائے گا، جس کے نتیجے میں چپس میں اضافہ ہوگا اور سوراخ کی سطح کو کھرچنا پڑے گا۔ اگر مارجن بہت چھوٹا ہے، تو یہ اصلی سوراخ پر چاقو کے نشان چھوڑ دے گا اور سطح کی کھردری کو متاثر کرے گا۔ عام کھردرا قبضہ الاؤنس {{0}}.15~0.25mm ہے، اور ٹھیک قبضہ الاؤنس 0 ہے۔{12}}5~0.15mm ہے۔ چپ کے جمع ہونے اور کمپن سے بچنے کے لیے ہنگنگ کو کم کاٹنے کی رفتار استعمال کرنی چاہیے۔ عام طور پر، موٹے قبضہ f=4-10m/min اور ٹھیک قبضہ f=1۔{10}}m/min. مشین کے قبضے کی فیڈ ریٹ ڈرلنگ کے مقابلے میں 3-4 گنا زیادہ ہو سکتی ہے، عام طور پر 0.5 سے 1.5mm/r تک ہوتی ہے۔ گرمی کو ختم کرنے، چپس کو ہٹانے، رگڑ کو کم کرنے، وائبریشن کو دبانے اور سطح کی کھردری قدروں کو کم کرنے کے لیے، ریمنگ کے دوران مناسب کاٹنے والے سیالوں کا انتخاب کیا جانا چاہیے۔ ایملشن عام طور پر سٹیل کے پرزوں کو دوبارہ بنانے کے لیے استعمال کیا جاتا ہے، جبکہ مٹی کا تیل کاسٹ آئرن کے پرزوں کو دوبارہ بنانے کے لیے استعمال کیا جا سکتا ہے۔
جیسا کہ شکل 7-9a میں دکھایا گیا ہے، لیتھ پر سوراخ کرتے وقت، اگر ٹیل اسٹاک آستین میں نصب ریمر کا محور ورک پیس کے گردشی محور سے ہٹ جاتا ہے، تو یہ یپرچر کو پھیلانے کا سبب بنے گا۔ جیسا کہ شکل 7-9b میں دکھایا گیا ہے، ڈرلنگ مشین پر دوبارہ سوراخ کرتے وقت، اگر ریمر کا محور اصل سوراخ کے محور سے ہٹ جاتا ہے، تو یہ سوراخ میں شکل کی خرابیوں کا سبب بھی بن سکتا ہے۔
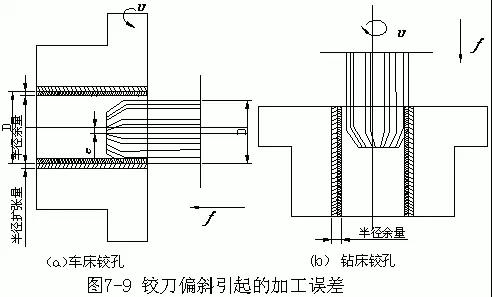
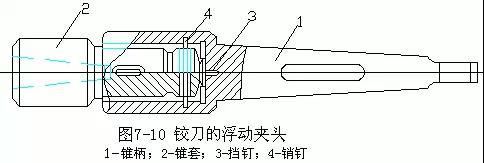
مشین ریمر اور مشین ٹولز عام طور پر تیرتے کنکشن کے لیے استعمال کیے جاتے ہیں تاکہ ریمنگ کے دوران سوراخ کے بڑھنے یا شکل کی غلطیوں کو روکا جا سکے۔ ریمر اور مشین ٹول اسپنڈل کے درمیان تیرتے ہوئے کنکشن کے لیے استعمال ہونے والا فلوٹنگ چک تصویر 7-10 میں دکھایا گیا ہے۔ فلوٹنگ چک کا کون ہینڈل 1 مشین ٹول کے کون ہول میں نصب ہے، ریمر کون ہینڈل کونی آستین 2 میں نصب کیا گیا ہے، سٹاپر پن 3 محوری قوت کو برداشت کرنے کے لیے استعمال کیا جاتا ہے، اور پن 4 ٹارک منتقل کر سکتا ہے۔ شنک آستین 2 کی دم اور بڑے سوراخ کے ساتھ ساتھ پن 4 اور چھوٹے سوراخ کے درمیان بڑے فرق کی وجہ سے، ریمر تیرتی حالت میں ہے۔
2. قبضہ کاٹنے کے عمل کی خصوصیات
(1) ریمنگ کی درستگی اور سطح کی کھردری کا انحصار بنیادی طور پر مشین ٹول کی درستگی پر نہیں ہے، بلکہ ریمر کی درستگی، ریمر کی تنصیب کا طریقہ، مشینی الاؤنس، کٹنگ کی رقم، اور کٹنگ سیال کی حالتوں پر منحصر ہے۔ مثال کے طور پر، انہی حالات میں، ڈرلنگ مشین پر سوراخ کرنے اور لیتھ پر سوراخ کرنے سے حاصل ہونے والی درستگی اور سطح کی کھردری بنیادی طور پر ایک جیسی ہوتی ہے۔
(2) ریمر مقررہ قطر کے ساتھ ایک درست مشینی ٹول ہے۔ ریمنگ ہولز درست بورنگ ہولز کے مقابلے جہتی اور شکل کی درستگی کو یقینی بنانا آسان ہے، اور خاص طور پر چھوٹے اور پتلے سوراخوں کے لیے زیادہ پیداواری صلاحیت رکھتی ہے۔ تاہم، قبضہ الاؤنس کی تھوڑی مقدار کی وجہ سے، ریمر اکثر تیرتا ہوا کنکشن ہوتا ہے، لہذا یہ اصل سوراخ کے محور کے انحراف کو درست نہیں کرسکتا۔ دیگر سطحوں کے ساتھ سوراخ کی پوزیشنی درستگی کو پچھلے یا بعد کے عمل سے یقینی بنانے کی ضرورت ہے۔
(3) ریمنگ کی موافقت ناقص ہے۔ ایک مخصوص قطر کا ریمر صرف ایک قطر اور سائز کی رواداری کی سطح کے سوراخوں پر کارروائی کرسکتا ہے۔ اگر سوراخ کے قطر کی برداشت کی سطح کو بڑھانے کی ضرورت ہے، تو ریمر کو گراؤنڈ کرنے کی ضرورت ہے۔ قبضے کا یپرچر عام طور پر Φ 80mm سے چھوٹا ہوتا ہے، عام طور پر Φ سے نیچے 40mm میں استعمال ہوتا ہے۔ سٹیپ ہولز اور بلائنڈ ہولز کے لیے دوبارہ بنانے کا عمل ناقص ہے۔
4، بورنگ اور ٹرننگ ہولز
بورنگ سوراخوں کی مزید پروسیسنگ ہے جو بورنگ کٹر کا استعمال کرتے ہوئے ڈرل، کاسٹ، یا جعلی بنائے گئے ہیں۔ لیتھز، بورنگ مشینوں، یا گھسائی کرنے والی مشینوں پر انجام دیا جا سکتا ہے۔ بورنگ عام طور پر استعمال ہونے والے ہول پروسیسنگ طریقوں میں سے ایک ہے، جسے رف بورنگ، نیم درستگی بورنگ، اور درست بورنگ میں تقسیم کیا جا سکتا ہے۔ کھردری بورنگ کی جہتی رواداری کی سطح IT13~IT12 ہے، اور سطح کی کھردری قدر Ra12.5~6.3 μM ہے۔ نیم درست بورنگ کی جہتی رواداری کی سطح IT10~IT9 ہے، اور سطح کی کھردری قدر ہے Ra6.3~3.2 μM؛ درست بورنگ کے لیے جہتی رواداری کی سطح IT8~IT7 ہے، اور سطح کی کھردری قدر Ra1.6~0.8 μM ہے۔
1. خراد کا سوراخ
لیتھ کا سوراخ شکل 7-11 میں دکھایا گیا ہے۔ بغیر سوراخ والے سوراخوں یا دائیں زاویے والے قدموں کے لیے (شکل 7-11b)، ٹرننگ ٹول پہلے طول بلد فیڈ موشن انجام دے سکتا ہے۔ سوراخ کے آخر تک کاٹتے وقت، ٹرننگ ٹول اندرونی سرے کے چہرے کو مشینی کرنے سے پہلے ٹرانسورس فیڈ موشن میں بدل سکتا ہے۔ یہ اندرونی سرے کے چہرے اور سوراخ والی دیوار کے درمیان ایک اچھا تعلق یقینی بنا سکتا ہے۔ اندرونی سوراخ کی نالی (فگر 7-11d) کو موڑتے ہوئے، موڑنے والے آلے کو سوراخ میں داخل کریں، پہلے لیٹرل فیڈ انجام دیں، مطلوبہ گہرائی تک کاٹیں، اور پھر طولانی فیڈ موشن انجام دیں۔
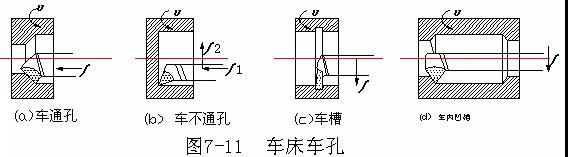
لیتھ پر ٹرننگ ہول ورک پیس کی گردش اور ٹرننگ ٹول کی حرکت ہے۔ سوراخ کے سائز کو کاٹنے کی گہرائی اور ٹرننگ ٹول کے پاسز کی تعداد کے ذریعے کنٹرول کیا جا سکتا ہے، جس سے آپریشن زیادہ آسان ہو جاتا ہے۔
لیتھ کے سوراخ اکثر ڈسک کی آستینوں اور چھوٹے بریکٹ حصوں میں مشینی سوراخ کرنے کے لیے استعمال ہوتے ہیں۔
2. بورنگ مشین بورنگ سوراخ
بورنگ مشین پر سوراخ کرنے کے تین اہم طریقے ہیں:
(1) بورنگ مشین کا سپنڈل ٹول بار اور بورنگ کٹر کو گھومنے کے لیے چلاتا ہے، جب کہ ورک ٹیبل ورک پیس کو طولانی فیڈ حرکت کرنے کے لیے چلاتا ہے، جیسا کہ شکل 7-12 میں دکھایا گیا ہے۔ بورنگ کے اس طریقے کا یپرچر عام طور پر تقریباً 120 ملی میٹر سے کم ہوتا ہے۔ شکل 7-12ایک معطل ایکسٹینشن ٹول ہولڈر کو دکھاتی ہے، جسے زیادہ موڑنے والی اخترتی سے بچنے کے لیے زیادہ دیر تک نہیں بڑھایا جانا چاہیے۔ یہ عام طور پر چھوٹی گہرائیوں والے سوراخوں کے لیے استعمال ہوتا ہے۔ شکل 7-12b میں دکھایا گیا ٹول ہولڈر لمبا ہے اور اس کا استعمال کیسنگ کی دو دیواروں پر سماکشیل ہول سسٹمز کو بور کرنے کے لیے کیا جاتا ہے جو بہت دور ہیں۔ ٹول ہولڈر کی سختی کو بڑھانے کے لیے، ٹول ہولڈر کے دوسرے سرے کو بورنگ مشین کے پچھلے کالم کی گائیڈ آستین والی سیٹ میں سپورٹ کیا جاتا ہے۔

(2) بورنگ مشین کا سپنڈل ٹول بار اور بورنگ کٹر کو گھومنے اور طولانی فیڈ موشن انجام دینے کے لیے چلاتا ہے، جیسا کہ شکل 7-13 میں دکھایا گیا ہے۔ یہ طریقہ سپنڈل سسپنشن کی لمبائی کو بڑھاتا ہے اور اس کی سختی کو کمزور کرتا ہے، اور عام طور پر صرف چھوٹی لمبائی والے بورنگ سوراخوں کے لیے استعمال ہوتا ہے۔
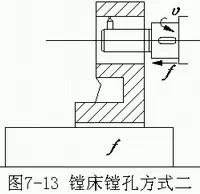

(3) بورنگ مشین کی فلیٹ روٹری ڈسک بورنگ کٹر کو گھومنے کے لیے چلاتی ہے، اور ورک ٹیبل ورک پیس کو طولانی فیڈ موشن انجام دینے کے لیے چلاتی ہے۔
مندرجہ بالا دو بورنگ طریقوں میں یپرچر کے سائز اور برداشت کو یقینی بنانے کے لیے ٹول ہیڈ ایکسٹینشن کی لمبائی کو ایڈجسٹ کرنے کی ضرورت ہوتی ہے، جیسا کہ شکل 7-14 میں دکھایا گیا ہے۔ ایڈجسٹمنٹ، آزمائشی بورنگ، اور پیمائش کی ضرورت ہوتی ہے، اور یپرچر کے اہل ہونے کے بعد ہی رسمی بورنگ کی جا سکتی ہے، جس کے لیے اعلی تکنیکی تقاضوں کی ضرورت ہوتی ہے۔
تصویر 7-15 میں دکھائی گئی بورنگ مشین کی فلیٹ روٹری ڈسک مین ایکسل باکس کے ساتھ اوپر اور نیچے حرکت کر سکتی ہے، اور خود بھی گردشی حرکت کر سکتی ہے۔ درمیان میں ریڈیل ٹول ہولڈر ریڈیل فیڈ موشن کر سکتا ہے یا کسی بھی مطلوبہ پوزیشن میں ہو سکتا ہے۔


جیسا کہ شکل 7-16a میں دکھایا گیا ہے، بورنگ ٹول کو سنکی پوزیشن میں رکھنے کے لیے ریڈیل ٹول ہولڈر کا استعمال بڑے سوراخوں کو بور کر سکتا ہے۔ Φ یہ بورنگ طریقہ عام طور پر 200mm سے بڑے سوراخوں کے لیے استعمال کیا جاتا ہے، لیکن سوراخ زیادہ لمبے نہیں ہونے چاہئیں۔ شکل 7-16b اندرونی نالی کی بورنگ کو ظاہر کرتی ہے۔ فلیٹ ڈسک بورنگ ٹول کو گھومنے کے لیے چلاتی ہے، اور ریڈیل ٹول ہولڈر مسلسل ریڈیل فیڈ موشن انجام دینے کے لیے بورنگ ٹول کو چلاتا ہے۔ اگر ٹول ٹپ کو ٹول ہولڈر کے سرے سے آگے بڑھایا جائے تو سوراخ کا آخری چہرہ بھی بور ہو سکتا ہے۔
بورنگ مشینیں بنیادی طور پر سپورٹ ہولز، اندرونی نالیوں اور بڑے اور درمیانے درجے کے بریکٹ یا بکس کے آخری چہروں کو بور کرنے کے لیے استعمال ہوتی ہیں۔ بورنگ مشینوں کو ڈرلنگ، توسیع، دوبارہ بنانے، گھسائی کرنے والی نالیوں، اور فلیٹ سطحوں کی گھسائی کرنے کے لیے بھی استعمال کیا جا سکتا ہے۔
3. گھسائی کرنے والی مشین بورنگ
افقی ملنگ مشین پر بورنگ ہولز اسی طرح کیے جاتے ہیں جیسا کہ شکل 7-12a میں دکھایا گیا ہے۔ بورنگ بار گھومنے والی حرکت کے لئے افقی ملنگ مشین کے اسپنڈل کون ہول میں نصب کیا جاتا ہے، اور ورک پیس کو لیٹرل فیڈ موشن کے لیے ورک بینچ پر نصب کیا جاتا ہے۔
4. فلوٹنگ بورنگ
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ سوراخ 80mm کی گہرائی اور اعلی درستگی کے ساتھ فلوٹنگ بورنگ کٹر کا استعمال کرتے ہوئے درست طریقے سے مشینی ہو سکتے ہیں۔
سایڈست فلوٹنگ بورنگ بلاک کو شکل 7-17 میں دکھایا گیا ہے۔ ایڈجسٹ کرتے وقت، ٹول بلاک 1 کی ریڈیل پوزیشن کو ایڈجسٹ کرنے کے لیے دو اسکرو 2 کو ڈھیلا کریں اور اسکرو 3 کو موڑ دیں تاکہ بور ہول کے قطر اور رواداری سے مماثل ہو۔ تیرتا ہوا بورنگ کٹر ورک پیس کو لیتھ پر موڑ دیتا ہے جیسا کہ شکل 7-18 میں دکھایا گیا ہے۔ کام کرتے وقت، ٹول ہولڈر مربع ٹول ہولڈر پر فکس ہوتا ہے، اور فلوٹنگ بورنگ ٹول بلاک ٹول ہولڈر کے مستطیل سوراخ میں نصب ہوتا ہے۔ یہ دو کناروں کی ریڈیل کٹنگ فورس کو متوازن کرکے خود بخود مرکز بناتا ہے، اس طرح ٹول ہولڈر پر ٹول بلاک کی تنصیب کی خرابی کی وجہ سے ہونے والی یپرچر کی خرابی کو ختم کرتا ہے۔
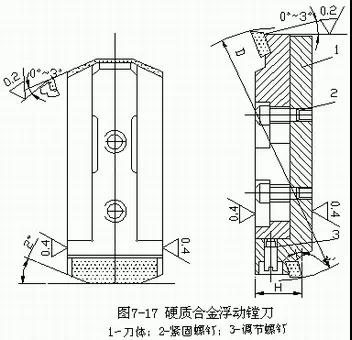
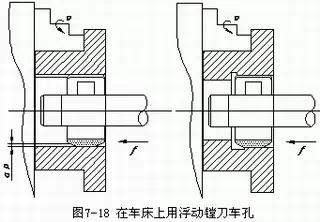
فلوٹنگ بورنگ بنیادی طور پر ریمنگ کے مساوی ہے، جس میں مشینی الاؤنسز، قابل حصول جہتی درستگی، اور سطح کی کھردری قدریں ریمنگ کی طرح ہیں۔ فلوٹنگ بورنگ کے فوائد مشینی معیار، سادہ آپریشن، اور اعلی پیداوری کی آسان اور مستحکم یقین دہانی ہے۔ تاہم، اصل سوراخ کی پوزیشنی غلطی کو درست نہیں کیا جا سکتا، اس لیے پچھلے عمل میں سوراخ کی درستگی کو یقینی بنایا جانا چاہیے۔
5. بورنگ کے عمل کی خصوصیات
بورنگ کٹر کے ساتھ سنگل ایج بورنگ میں درج ذیل خصوصیات ہیں:
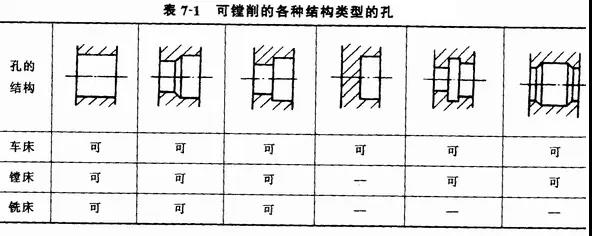
(1) بورنگ میں مضبوط موافقت ہے۔ بورنگ ڈرلنگ، کاسٹنگ اور فورجنگ ہولز کی بنیاد پر کی جا سکتی ہے۔ قابل حصول جہتی رواداری کی سطح اور سطح کی کھردری اقدار کی حد نسبتا وسیع ہے؛ چھوٹے اور گہرے قطر کے سوراخوں کے علاوہ، مختلف قطروں اور ساختی قسم کے سوراخ تقریباً بور ہو سکتے ہیں، جیسا کہ جدول 7-1 میں دکھایا گیا ہے۔
(2) بورنگ اصل سوراخ کی پوزیشن کی غلطی کو مؤثر طریقے سے درست کر سکتا ہے، لیکن یپرچر کے ذریعے بورنگ بار کے قطر کی حد کی وجہ سے، اس کی سختی عام طور پر ناقص ہے، اور یہ موڑنے اور کمپن کا شکار ہے۔ لہذا، بورنگ کوالٹی (خاص طور پر پتلے سوراخوں کے لیے) کا کنٹرول اتنا آسان نہیں ہے جتنا کہ ریمنگ۔
(3) بورنگ کی پیداواری صلاحیت کم ہے۔ کیونکہ بورنگ کے لیے ٹول ہولڈر کی موڑنے والی خرابی کو کم کرنے کے لیے چھوٹی کٹنگ گہرائی اور فیڈ ریٹ کے ساتھ متعدد ٹول پاسز کی ضرورت ہوتی ہے، اور بورنگ اور ملنگ مشینوں پر بورنگ سوراخ کرتے وقت ٹول ہولڈر پر بورنگ ٹول کی ریڈیل پوزیشن کو ایڈجسٹ کرنے کی ضرورت ہوتی ہے۔ پیچیدہ اور وقت طلب ہے.
(4) بورنگ وسیع پیمانے پر سنگل ٹکڑا اور چھوٹے بیچ کی پیداوار میں مختلف حصوں کی ہول مشیننگ کے لیے استعمال ہوتی ہے۔ بڑے پیمانے پر پیداوار میں، بریکٹ اور بکس کے بیئرنگ ہولز کو بور کرنے کے لیے بورنگ مولڈز کی ضرورت ہوتی ہے۔
5، سوراخ ھیںچ
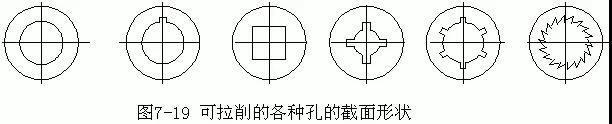
سوراخوں کو کھینچنا ایک موثر صحت سے متعلق مشینی طریقہ ہے۔ سرکلر ہولز کو موڑنے کے علاوہ، مختلف کراس سیکشنل شکلوں کے سوراخوں اور اندرونی کلیدی راستوں سے مڑنا بھی ممکن ہے، جیسا کہ شکل 7-19 میں دکھایا گیا ہے۔ جہتی رواداری کی سطح جو سرکلر ہولز کو بروچ کرکے حاصل کی جاسکتی ہے IT9~IT7 ہے، اور سطح کی کھردری قدر Ra1.6~0.4 μM ہے۔
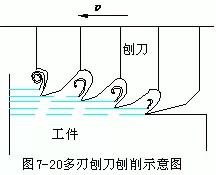
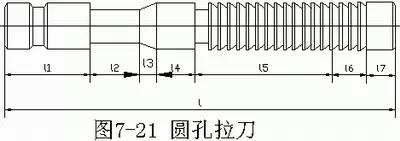
1. بروچنگ کو اونچائی کے ترتیب سے ترتیب دیئے گئے متعدد پلانرز کی کٹنگ کے طور پر دیکھا جا سکتا ہے، جیسا کہ شکل 7-20 میں دکھایا گیا ہے۔ گول ہول بروچ کی ساخت کو شکل 7-21 میں دکھایا گیا ہے، اور اس کے مختلف حصوں کے افعال درج ذیل ہیں:
ہینڈل وہ حصہ ہے جہاں لیتھ چاقو لیتھ چاقو کو کلیمپ کرتا ہے۔
گردن کا قطر سب سے چھوٹا ہوتا ہے، اور جب کاٹنے کی قوت بہت زیادہ ہوتی ہے، تو یہ عام طور پر یہاں ٹوٹ جاتا ہے، جس سے ویلڈ اور مرمت کرنا آسان ہو جاتا ہے۔
منتقلی شنک بروچ کو مشینی ہونے والے سوراخ میں لے جاتا ہے۔
اہم حصہ کاٹنے والے حصے میں ورک پیس کی ہموار منتقلی کو یقینی بناتا ہے، اور یہ بھی چیک کرسکتا ہے کہ کیا کھینچنے سے پہلے یپرچر بہت چھوٹا ہے تاکہ پہلے کاٹنے والے دانت پر ضرورت سے زیادہ بوجھ کی وجہ سے ہونے والے نقصان سے بچا جا سکے۔
کاٹنے والے حصے میں کھردرے کاٹنے والے دانت اور باریک کاٹنے والے دانت شامل ہیں، جو کاٹنے کا اہم کام کرتے ہیں۔
انشانکن حصہ انشانکن دانت ہے، جو یپرچر کو درست کرنے اور سوراخ کی دیوار کو پالش کرنے کے لیے استعمال ہوتا ہے۔ جب پیسنے کے بعد کاٹنے والے دانت کے کنارے کا قطر کم ہو جاتا ہے، تو پہلے چند انشانکن دانتوں کو ترتیب کے ساتھ کاٹنے والے دانتوں میں گرا دیا جاتا ہے۔
پچھلا گائیڈ کا حصہ ورک پیس کو جھکنے، مشینی سطح کو کھرچنے اور ورک پیس سے کاٹتے وقت کٹر کے دانتوں کو نقصان پہنچانے سے روکتا ہے۔
افقی لیتھ کو شکل 7-22 میں دکھایا گیا ہے۔ بیڈ ہائیڈرولک ڈرائیو آئل سلنڈر سے لیس ہے، اور پسٹن راڈ کے دائیں سرے کو فالو اپ بریکٹ اور چھری کلپ سے لیس کیا گیا ہے تاکہ کھینچنے والے کو سہارا دیا جا سکے۔ کام شروع کرنے سے پہلے، بروچ کو رولر اور بروچ کے ٹیل بریکٹ پر سپورٹ کیا جاتا ہے، اور ورک پیس کو بروچ کے بائیں سرے سے داخل کیا جاتا ہے۔ جب ٹول ہولڈر ٹول کو سیدھی لائن میں بائیں طرف لے جاتا ہے، تو ورک پیس کو "سپورٹ" کے خلاف دبایا جاتا ہے، اور ٹول کاٹنے کا عمل مکمل کر سکتا ہے۔ کاٹنے کے آلے کی لکیری حرکت مرکزی تحریک ہے، اور فیڈ موشن کاٹنے کے آلے کے ہر دانت کے اضافے سے مکمل ہوتی ہے۔


(1) دائرہ دار سوراخوں کو شکل 7-23 میں دکھایا گیا ہے۔ سوراخ کا یپرچر عام طور پر 8-125ملی میٹر ہوتا ہے، اور سوراخ کی لمبائی اور قطر کا تناسب عام طور پر 5 سے زیادہ نہیں ہوتا ہے۔ کھینچنے سے پہلے عام طور پر درست پری مشیننگ کی ضرورت نہیں ہوتی ہے، اور اسے ڈرلنگ یا رف بورنگ کے بعد کھینچا جا سکتا ہے۔ اگر ورک پیس کا آخری چہرہ سوراخ کے محور پر کھڑا نہیں ہے، تو آخر کا چہرہ خراد کے کروی واشر کے خلاف رکھیں۔ کاٹنے والی قوت کے عمل کے تحت، ورک پیس اور کروی واشر تھوڑا سا ایک ساتھ گھومتے ہیں، تاکہ سوراخ کا محور خود بخود کٹر کے محور کی سمت کے مطابق ہو جائے، جو کٹر کو ٹوٹنے سے روک سکتا ہے۔
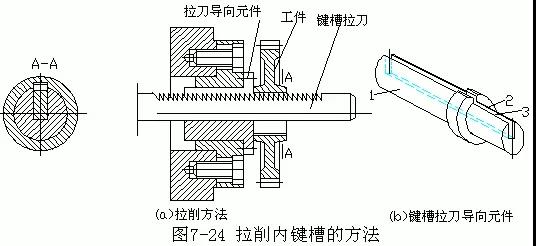
(2) اندرونی کلیدی راستے کو بروچ کرنا تصویر 7-24a میں دکھایا گیا ہے۔ کی وے کھینچنے والا اوپری دانتوں کے ساتھ چپٹا ہے۔ ورک پیس اور کٹنگ ٹول کی صحیح پوزیشن گائیڈنگ عنصر کے ذریعہ یقینی بنائی جاتی ہے۔ بروچ کے لیے گائیڈ عنصر کا سلنڈر 1 (شکل 7-24b) بروچ کے آخر میں سوراخ میں ڈالا جاتا ہے، سلنڈر 2 کو ورک پیس رکھنے کے لیے استعمال کیا جاتا ہے، اور نالی 3 کو بروچ رکھنے کے لیے استعمال کیا جاتا ہے۔
2. بروچنگ کے عمل کی خصوصیات
(1) بروچنگ کے دوران، کاٹنے کا آلہ بیک وقت متعدد دانتوں کے ساتھ کام کرتا ہے، ایک ہی جھٹکے میں کھردری اور عمدہ مشینی کو مکمل کرتا ہے، جس کے نتیجے میں اعلی پیداواری صلاحیت ہوتی ہے۔
(2) بروچ ایک مقررہ سائز کا آلہ ہے جس میں کیلیبریشن اور پالش کرنے کے لیے کیلیبریٹڈ دانت ہیں۔ بروچنگ مشین ایک ہائیڈرولک نظام کو اپناتی ہے، جس میں ہموار ترسیل، کم کاٹنے کی رفتار (=2-8m/min)، پتلی کاٹنے کی موٹائی، اور کوئی چپ جمع نہیں ہوتی، اس لیے بروچنگ اعلیٰ پروسیسنگ کوالٹی حاصل کر سکتی ہے۔
(3) بروچز کی تیاری پیچیدہ اور مہنگی ہے، اور ایک بروچ صرف ایک سائز کے سوراخ یا کی وے کے لیے موزوں ہے۔ لہذا، بروچنگ بنیادی طور پر بڑے پیمانے پر پیداوار یا معیاری مصنوعات کی بڑے پیمانے پر پیداوار کے لئے استعمال کیا جاتا ہے.
(4) بروچنگ سٹیپ ہولز اور بلائنڈ ہولز پر کارروائی نہیں کر سکتی۔ بروچنگ مشین کی کام کرنے والی خصوصیات کی وجہ سے، یہ کچھ پیچیدہ حصوں کے سوراخوں پر بروچنگ کرنے کے لیے موزوں نہیں ہے، جیسے کہ باکس کے جسم پر سوراخ۔
6، پیسنے کے سوراخ
IT8~IT6 کی قابل حصول جہتی رواداری کی سطح اور Ra0.8~0.4 μM کی سطح کی کھردری قدروں کے ساتھ، پیسنا سوراخوں کے لیے درست مشینی طریقوں میں سے ایک ہے۔
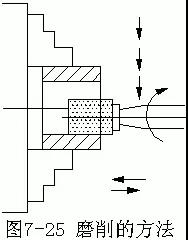
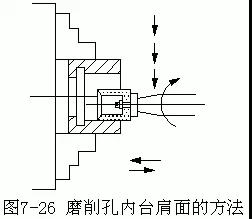
پیسنے کے سوراخ ایک اندرونی بیلناکار چکی یا عالمگیر بیرونی بیلناکار چکی پر کئے جا سکتے ہیں، جیسا کہ شکل 7-25 میں دکھایا گیا ہے۔ پیسنے والے پہیے کا استعمال جس کے آخر میں اندرونی مقعر مخروطی سطح ہو، سوراخ اور کندھے کی سطح کو سوراخ کے اندر ایک ہی کلیمپنگ میں پیس سکتا ہے، جیسا کہ شکل 7.26 میں دکھایا گیا ہے۔
بیرونی دائرے کو پیسنے کے مقابلے میں، سوراخوں کو پیسنے کے مندرجہ ذیل نقصانات ہیں:
(1) پیسنے والے سوراخوں کی سطح کی کھردری قدر عام طور پر بیرونی دائرے کی پیسنے کی نسبت تھوڑی بڑی ہوتی ہے، کیونکہ عام طور پر استعمال ہونے والے اندرونی دائرے کے پیسنے والے سر کی رفتار عام طور پر 20000r/منٹ سے زیادہ نہیں ہوتی ہے، اور پیسنے والے پہیے کا قطر چھوٹا ہوتا ہے، بیرونی دائرے کی پیسنے کے 35-50m/s تک پہنچنا اس کی طواف کی رفتار کے لیے مشکل ہے۔
(2) پیسنے کی درستگی کا کنٹرول بیلناکار پیسنے کی طرح آسان نہیں ہے۔ چونکہ پیسنے والے پہیے اور ورک پیس کے درمیان رابطہ کا علاقہ بڑا ہے، گرمی کی پیداوار زیادہ ہے، ٹھنڈک کے حالات خراب ہیں، اور ورک پیس جلنے کا خطرہ ہے۔ خاص طور پر جب پیسنے والی وہیل شافٹ پتلی ہوتی ہے اور اس کی سختی کمزور ہوتی ہے، یہ موڑنے اور اندرونی مخروطی خرابیوں کا باعث بنتا ہے۔ لہذا، پیسنے کی گہرائی کو کم کرنے اور چمکانے والے اسٹروک کی تعداد میں اضافہ کرنا ضروری ہے۔
(3) کم پیداوری۔ چونکہ پیسنے والے پہیے کا قطر چھوٹا ہے، یہ جلدی ختم ہو جاتا ہے۔ مزید یہ کہ، کولنٹ چپس کو دھونا آسان نہیں ہے، اور پیسنے والا پہیہ بند ہونے کا خطرہ ہے، معاون وقت بڑھانے کے لیے بار بار مرمت یا تبدیلی کی ضرورت ہوتی ہے۔ اس کے علاوہ، پیسنے کی گہرائی میں کمی اور چمکانے کی فریکوئنسی میں اضافہ لامحالہ پیداوار کو متاثر کرے گا۔ اس لیے، ہول گرائنڈنگ بنیادی طور پر اعلیٰ درستگی والے سوراخوں کی درستگی کے لیے استعمال ہوتی ہے جو مناسب نہیں ہیں یا بورنگ، ریمنگ، اور بروچنگ کے ساتھ ساتھ سخت سوراخ بھی نہیں ہو سکتے۔
7,孔的精密加工
1.精细镗孔
精细镗与镗孔方法基本相同,由于最初是使用金刚石作镗刀,所仆镗与镗孔方法基本相同,所以又称金刚镗料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工. 精细镗孔可获得精度高和表面质量好的孔,其加工的好的孔,其加工的庢坊工的经济精度为IT~其加工的经济精度为IT a0.4~0۔ 05μm
目前普遍采用硬质合金YT30,YT15,YG3X或人工合成金刚石和立方氮化石和立方氮化硼作金方刚石和立方氮化硼作金了达到高精度与较小的表面粗糙度值,减少切削变形对加工质量的影响, 采用回转精度高, 刚度大的金刚镗床, 并选择切削速度较高(切钎{2}m{2}m{1}m{1}}铁为1{ {25}}0m/min؛ 切铝合金为300m/min)، 加工余量较小(约0.2~0.3mm)، 进给量较小(0.03~0.08mm/r)،以崶可跥叨聿余量较小精细镗孔的尺寸控制,采用微调镗刀头,图7-27所示的是一种带游标刻度盘的镉寸标制转位刀片5,刀杆4上有精密小螺距螺纹,刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.因刀杆4用键9导向,因此刀杆只能作直线移动,从而实现微调,最后将夹紧螺钉锁紧.这种微调镗刀的刻度微调镗刀的刻度实现微调.
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法精度高,珩磨后尺寸公差等级为IT7~IT6,表面粗糙度值为را0.2~0.05μm۔
珩磨的应用范围很广,可加工铸铁件,淬硬和不淬硬的钢件以及青铜等的钢件以及青铜等,但不團围很广金属.珩磨加工的孔径为Φ5~Φ500mm،也可加工L/D 10的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种炮筒.
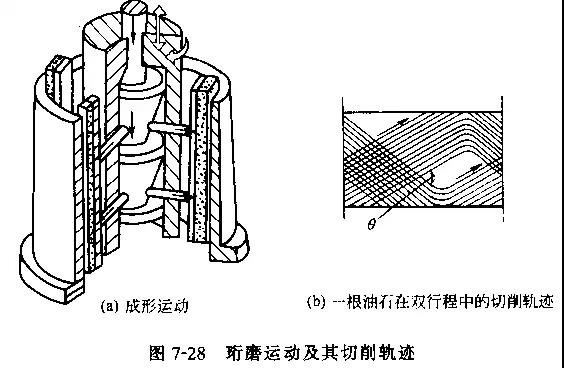
ہوننگ ایک کم رفتار بڑے علاقے سے رابطہ پیسنے کا عمل ہے، جو بنیادی طور پر پیسنے کے اصول جیسا ہی ہے۔ ہوننگ کے لیے پیسنے کا جو آلہ استعمال کیا جاتا ہے وہ ایک ہوننگ سر ہے جو کئی باریک تیل کے پتھروں پر مشتمل ہوتا ہے۔ ہوننگ کے دوران، ہوننگ ہیڈ کے آئل اسٹون میں تین قسم کی حرکت ہوتی ہے: گردشی حرکت، ریسیپروکیٹنگ لکیری حرکت، اور لاگو دباؤ کے تحت ریڈیل حرکت، جیسا کہ تصویر 7-28a میں دکھایا گیا ہے۔ گھماؤ اور باہم لکیری حرکت ہوننگ کی اہم حرکات ہیں، اور ان دونوں حرکات کے امتزاج سے آئل اسٹون پر سوراخ کی اندرونی سطح پر کھرچنے والے ذرات کی کٹائی کی رفتار ایک دوسرے کو ایک دوسرے سے متصل اور غیر دہرائے جانے والے پیٹرن بناتی ہے، جیسا کہ شکل {{ میں دکھایا گیا ہے۔ 4} ب۔ ریڈیل پریشر موشن آئل اسٹونز کی فیڈ موشن ہے، اور جتنا زیادہ دبائو لگایا جائے گا، فیڈ کی شرح اتنی ہی زیادہ ہوگی۔
ہوننگ کے دوران، آئل اسٹون اور سوراخ کی دیوار کے درمیان رابطہ کا علاقہ بڑا ہوتا ہے، اور کاٹنے میں حصہ لینے والے بہت سے کھرچنے والے ذرات ہوتے ہیں۔ لہذا، ہر کھرچنے والے ذرے پر کاٹنے والی قوت بہت کم ہے (کھرچنے والے ذرات کا عمودی بوجھ پیسنے کا صرف 1/50 ~ 1/100 ہے)، ہوننگ کی کاٹنے کی رفتار کم ہے (عام طور پر 100m/منٹ سے کم، صرف عام پیسنے کا 1/30 ~ 1/100)، اور ہوننگ کے عمل کے دوران بڑی مقدار میں کولنٹ لگایا جاتا ہے۔ لہذا، ہوننگ کے عمل کے دوران کم گرمی پیدا ہوتی ہے، اور سوراخ کی سطح آسانی سے نہیں جلتی، مزید یہ کہ پروسیسنگ ڈیفارمیشن پرت انتہائی پتلی ہے، جس سے مشینی کے ذریعے اعلی جہتی درستگی، شکل کی درستگی اور سطح کے معیار کو حاصل کیا جا سکتا ہے۔ چھید.
آئل اسٹون اور سوراخ کی سطح کے درمیان یکساں رابطے کو یقینی بنانے کے لیے، اور چھوٹے اور یکساں مشینی الاؤنسز کو ہٹانے کے لیے، ہوننگ ہیڈ میں ورک پیس کی نسبت تھوڑی مقدار میں تیرتا ہے۔ ہوننگ ہیڈ مشین ٹول سپنڈل سے تیرتے ہوئے جڑا ہوا ہے، اس لیے ہوننگ سوراخ کی پوزیشن کی درستگی اور سیدھی ہونے کو درست نہیں کر سکتی۔ سوراخ کرنے سے پہلے اس عمل میں پوزیشن کی درستگی اور سوراخ کی سیدھی ہونے کی ضمانت ہونی چاہیے۔
3. پیسنا
پیسنا سوراخوں کے لیے عام طور پر استعمال ہونے والا فنشنگ طریقہ بھی ہے، جسے درست بورنگ، قبضہ یا پیسنے کے بعد انجام دینے کی ضرورت ہے۔ پیسنے کے بعد، سوراخ کی جہتی رواداری کی سطح کو IT6~IT5 تک بڑھایا جا سکتا ہے، اور سطح کی کھردری قدر Ra0.1~0.008 μm ہے۔ اس کے مطابق سوراخ کی گولائی اور سلنڈریٹی بھی بڑھ جاتی ہے۔
پیسنے کے آلے کا مواد، پیسنے والے ایجنٹس، اور پیسنے کے الاؤنسز جو پیسنے کے سوراخوں کے لیے استعمال ہوتے ہیں، بیرونی حلقوں کو پیسنے کے لیے استعمال کیے جانے والے الاؤنسز کی طرح ہیں۔
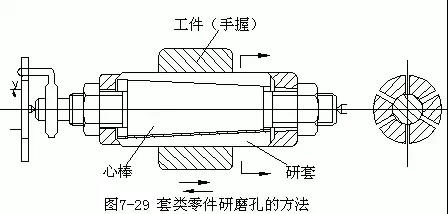
آستین کے حصے کے سوراخ کے لیے پیسنے کا طریقہ تصویر 7-29 میں دکھایا گیا ہے۔ تصویر میں پیسنے کا آلہ ایک ایڈجسٹ پیسنے والی چھڑی ہے، جس میں ایک ٹیپرڈ سینٹر راڈ اور پیسنے والی آستین شامل ہے۔ ایک خاص حد کے اندر قطر کو ایڈجسٹ کرنے کے لیے گری دار میوے کو دونوں سروں پر موڑ دیں۔ پیسنے والی آستین پر نالیوں اور نشانوں کو ایڈجسٹمنٹ کے دوران یکساں طور پر کھلنے یا سکڑنے کے لئے ڈیزائن کیا گیا ہے، اور کھرچنے والے ذخیرہ کرسکتے ہیں۔
فکسڈ پیسنے والی سلاخیں اکثر سنگل پیس کی تیاری کے لیے استعمال ہوتی ہیں۔ نالیوں والی پیسنے والی چھڑی (جیسا کہ شکل 7-30a میں دکھایا گیا ہے) کسی نہ کسی طرح پیسنے کے لیے گرائنڈنگ ایجنٹ کو ذخیرہ کرنے کی سہولت فراہم کرتا ہے۔ ہموار پیسنے والی سلاخیں (جیسا کہ شکل 7-30b میں دکھایا گیا ہے) عام طور پر درست پیسنے کے لیے استعمال ہوتے ہیں۔
پیسنے سے پہلے، ورک پیس پر لگائیں، لیتھ پر گرائنڈنگ راڈ لگائیں، گرائنڈنگ ایجنٹ لگائیں، ورک پیس پر مناسب دباؤ فراہم کرنے کے لیے گرائنڈنگ راڈ کے قطر کو ایڈجسٹ کریں، اور پھر پیسنے کے ساتھ آگے بڑھیں۔ پیسنے کے دوران، پیسنے والی چھڑی گھومتی ہے اور ورک پیس ہاتھ سے آگے پیچھے کی جاتی ہے۔

شیل یا سلنڈر حصوں میں بڑے سوراخ پیسنے پر، وہ ایک ڈرلنگ مشین یا ترمیم شدہ سادہ سامان پر کیا جا سکتا ہے. پیسنے والی چھڑی ایک ساتھ گھومتی ہے اور محوری طور پر حرکت کرتی ہے، لیکن اسے مشین کے سپنڈل سے منسلک تیرنے کی ضرورت ہے۔ دوسری صورت میں، جب پیسنے والی چھڑی کا محور سوراخ کے محور سے ہٹ جاتا ہے، تو اس کے نتیجے میں سوراخ کی شکل میں خرابی پیدا ہوگی۔
آٹھ رولنگ اندرونی سوراخ
رولنگ کے ذریعے پروسیس کیے گئے پرزوں کی اصل دبانے کی مقدار بہت کم ہے، اور یہ پروسیسنگ کے لیے مشینی سطح کی خود پوزیشننگ پر انحصار کرتی ہے، جو پرزوں کی سطح کی کھردری کو کم کر سکتی ہے اور جہتی درستگی کو بہتر بنا سکتی ہے۔ تاہم، حصوں کی شکل انحراف کو نمایاں طور پر بہتر نہیں کیا جائے گا. لہٰذا، رولنگ کے ذریعے پروسیس کیے جانے والے پرزوں کی درستگی بنیادی طور پر رولنگ سے پہلے پری پروسیسنگ (ٹرننگ) اور سطح کی کھردری کی درستگی پر منحصر ہے۔ رولنگ پروسیسنگ چپ فری پروسیسنگ ہے جس میں کوئی حرارتی رجحان نہیں ہے۔ تیار شدہ سائز تشکیل شدہ سائز ہے، اور پروسیسنگ سائز کو کنٹرول کرنا آسان ہے۔ رولڈ حصوں کی سطح کی پرت بقایا کمپریسیو تناؤ اور ٹھنڈا سختی پیدا کرتی ہے، جو حصوں کی تھکاوٹ کی طاقت کو بہتر بنا سکتی ہے اور پیداوار کی کارکردگی کو بڑھا سکتی ہے۔ لیکن رولنگ ٹولز بنانے کی ضرورت ہے۔
رولنگ پروسیسنگ کی سطح کے معیار کے ورک پیس کی کارکردگی پر درج ذیل اثرات مرتب ہوتے ہیں۔
① لباس مزاحمت پر اثر. سطح کا کھردرا پن رگڑ کے جوڑوں کے ابتدائی لباس پر نمایاں اثر ڈالتا ہے، لیکن ایسا نہیں ہے کہ کھردرا پن جتنا چھوٹا ہوگا، پہننے کے لیے اتنا ہی زیادہ مزاحم ہوگا۔ کچھ کام کرنے والے حالات کے تحت، رگڑ جوڑے کی سطح پر ہمیشہ ایک بہترین پیرامیٹر قدر موجود ہوتی ہے، جو تقریباً 0 ہے۔{2}}.25، μM۔
② تھکاوٹ طاقت پر اثر. باری باری بوجھ کے عمل کے تحت، ورک پیس کی سطح پر ناہمواری اور نقائص آسانی سے تناؤ کے ارتکاز اور تھکاوٹ میں دراڑیں پیدا کر سکتے ہیں، جس سے تھکاوٹ کی ناکامی ہوتی ہے۔ کچھ اہم حصوں کے لیے جو باری باری بوجھ برداشت کرتے ہیں، جیسے کرینک شافٹ کرینک شافٹ اور جرنل کے درمیان جوڑ، سطح کی کھردری کو کم کرنے اور تھکاوٹ کی طاقت کو بہتر بنانے کے لیے فنشنگ مشیننگ کی جانی چاہیے۔
③ سنکنرن مزاحمت پر اثر. ورک پیس کی سطح جتنی کھردری ہوگی، سنکنرن مادوں کو جمع کرنا اتنا ہی آسان ہوگا۔ وادی جتنی گہری ہوگی، دراندازی اور سنکنرن اتنا ہی مضبوط ہوگا۔ لہذا، حصوں کی سطح کی کھردری قیمت کو کم کرنے سے ان کی سنکنرن مزاحمت کی کارکردگی کو بہتر بنایا جا سکتا ہے۔
④ فٹنگ کی خصوصیات پر اثر. کھردری فٹنگ سطحیں فٹنگ کلیئرنس کو بڑھا سکتی ہیں، فٹنگ کی خصوصیات کو تبدیل کر سکتی ہیں، فٹنگ کی درستگی اور سختی کو کم کر سکتی ہیں، اور فٹنگ حصوں کے پہننے کے بعد آپریشن کی ہمواری اور وشوسنییتا کو متاثر کر سکتی ہیں۔ لہذا، مماثل ضروریات کے ساتھ سطحوں کے لیے، ایک چھوٹی سطح کی کھردری پیرامیٹر قدر محدود ہونی چاہیے۔
رولنگ اسسٹڈ مشینی ٹیکنالوجی ایک نئی قسم کی مشینی ٹیکنالوجی ہے جو مکینیکل پروسیسنگ کی ترقی کے ساتھ آہستہ آہستہ تیار ہوئی ہے۔ سطح کی رولنگ پروسیسنگ کا طریقہ ایک معاون سطحی ترمیم کا طریقہ ہے، جس میں کم لچکدار دباؤ، کم رگڑ، سطح کی کھردری را قدر میں مزید کمی، سطح کی سختی میں نمایاں بہتری، اور سطح کے لباس کی مزاحمت میں اضافہ کے فوائد ہیں۔ لہذا، اس نے تکنیکی عملے کی طرف سے زیادہ سے زیادہ توجہ اور حمایت حاصل کی ہے۔
ایک نئی پروسیسنگ ٹیکنالوجی کے لیے، تکنیکی ماہرین اس بہترین کارکردگی کے بارے میں زیادہ فکر مند ہیں جو مواد اس ٹیکنالوجی کے ذریعے حاصل کر سکتا ہے، لیکن عمل کے پیرامیٹرز کے انتخاب اور پروسیسنگ کے معیار پر ان کے اثرات میں بہت کم دخل ہے۔ سطحی رولنگ مشینی ٹیکنالوجی میں، مشینی پیرامیٹرز کا انتخاب جیسے تکلی کی رفتار، محوری فیڈ، مشینی فریکوئنسی، جامد دباؤ، اور چکنا براہ راست سطح کی حتمی حالت کا تعین کرتا ہے۔


