


CNC لیتھ پروسیسنگ تکنیک کا مکمل مجموعہ!
عددی کنٹرول لیتھ ایک اعلیٰ درستگی اور اعلیٰ کارکردگی والا خودکار مشین ٹول ہے۔ عددی کنٹرول لیتھ کا استعمال مشینی کارکردگی کو بہتر بنا سکتا ہے اور زیادہ قدر پیدا کر سکتا ہے۔ عددی کنٹرول لیتھ کے ظہور نے کاروباری اداروں کو فرسودہ مشینی ٹیکنالوجی سے آزاد کر دیا ہے۔ عددی کنٹرول لیتھ کی مشینی عمل عام لیتھ کی طرح ہے۔ تاہم، اس حقیقت کی وجہ سے کہ عددی کنٹرول لیتھ ایک وقتی کلیمپنگ ہے، مسلسل خودکار مشینی تمام موڑ کے عمل کو مکمل کرتی ہے، درج ذیل پہلوؤں کو نوٹ کرنا چاہیے۔
کٹنگ پیرامیٹرز کا معقول انتخاب دھات کی موثر کٹنگ کے لیے بہت ضروری ہے، کیونکہ مواد پر کارروائی کی جا رہی ہے، کاٹنے کے اوزار، اور کاٹنے کے حالات تین اہم عوامل ہیں۔ یہ پروسیسنگ کا وقت، ٹول لائف اور پروسیسنگ کے معیار کا تعین کرتے ہیں۔ معاشی طور پر موثر پروسیسنگ کا طریقہ ناگزیر طور پر کاٹنے کے حالات کا عقلی انتخاب ہے۔
کاٹنے کے حالات کے تین عناصر: کاٹنے کی رفتار، فیڈ کی شرح، اور کاٹنے کی گہرائی براہ راست ٹول کو نقصان پہنچاتی ہے۔ کاٹنے کی رفتار میں اضافے کے ساتھ، ٹول ٹپ کا درجہ حرارت بڑھ جائے گا، جس کے نتیجے میں مکینیکل، کیمیکل اور تھرمل لباس ختم ہو جائے گا۔ کاٹنے کی رفتار میں 20 فیصد اضافہ کرکے، آلے کی زندگی نصف تک کم ہو جائے گی۔
فیڈ کی شرائط اور ٹول کے پیچھے پہننے کے درمیان تعلق بہت چھوٹی حد میں ہوتا ہے۔ لیکن فیڈ کی ایک بڑی شرح کے ساتھ، کٹنگ کا درجہ حرارت بڑھ جاتا ہے، جو بعد میں اہم لباس کا باعث بنتا ہے۔ اس کا اثر کاٹنے کی رفتار کے مقابلے آلے پر کم ہوتا ہے۔ آلے پر کاٹنے کی گہرائی کا اثر کاٹنے کی رفتار اور فیڈ ریٹ کی طرح اہم نہیں ہے، لیکن چھوٹی کٹنگ گہرائی میں، کاٹا جانے والا مواد ایک سخت تہہ پیدا کرتا ہے، جو اس آلے کی عمر کو بھی متاثر کرتا ہے۔
صارفین کو مواد پر عملدرآمد، سختی، کاٹنے کی کیفیت، مواد کی قسم، فیڈ کی شرح، کاٹنے کی گہرائی وغیرہ کی بنیاد پر استعمال کرنے کے لیے کاٹنے کی رفتار کا انتخاب کرنے کی ضرورت ہے۔ پروسیسنگ کے موزوں ترین حالات کا انتخاب ان عوامل پر مبنی ہے۔ باقاعدہ اور مستحکم لباس عمر کے حصول کے لیے بہترین حالت ہے۔
تاہم، عملی کارروائیوں میں، آلے کی زندگی کے انتخاب کا تعلق ٹول پہننے، پروسیس شدہ سائز میں تبدیلی، سطح کا معیار، کاٹنے کا شور، پروسیسنگ حرارت وغیرہ سے ہوتا ہے۔ پروسیسنگ کے حالات کا تعین کرتے وقت، اصل صورت حال کی بنیاد پر تحقیق کرنا ضروری ہے۔ مشین کے لیے مشکل مواد جیسے کہ سٹینلیس سٹیل اور گرمی سے بچنے والے مرکبات، کولنٹ یا سخت کٹنگ کناروں کا استعمال کیا جا سکتا ہے۔
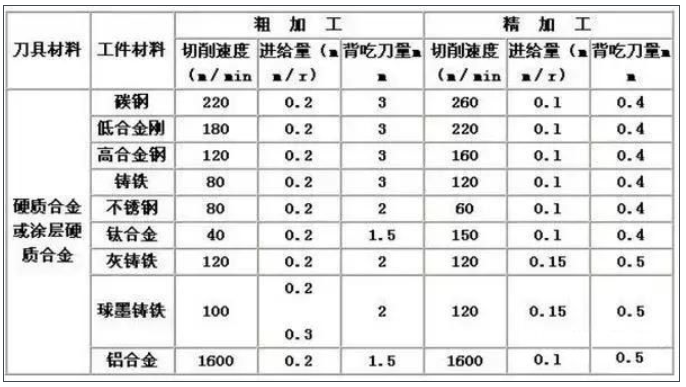
کٹنگ مشین کے تین عناصر کا تعین کیسے کریں اور انہیں صحیح طریقے سے منتخب کرنے کا طریقہ میٹل کاٹنے کے اصولوں کے کورس کا ایک اہم مواد ہے۔ میٹل پروسیسنگ WeChat پر کچھ اہم نکات کا اقتباس کیا گیا ہے، اور ان تین عناصر کو منتخب کرنے کے بنیادی اصول درج ذیل ہیں:
1) سپنڈل اسپیڈ فی منٹ (لکیری اسپیڈ، طواف کی رفتار) V (میٹر/منٹ) کا انتخاب کرنے کے لیے پہلے یہ جاننا ضروری ہے کہ کٹنگ لکیری رفتار V کتنی لی جانی چاہیے۔
V کا انتخاب ٹول میٹیریل، ورک پیس میٹریل، پروسیسنگ کنڈیشنز وغیرہ پر منحصر ہے۔ کٹنگ ٹول میٹریل: ہارڈ الائے، وی زیادہ قیمت حاصل کر سکتا ہے، عام طور پر 100 میٹر فی منٹ سے اوپر۔ عام طور پر، بلیڈ خریدتے وقت، تکنیکی پیرامیٹرز فراہم کیے جاتے ہیں: کون سا مواد پروسیس کیا جا سکتا ہے اور کتنی لکیری رفتار کا انتخاب کیا جا سکتا ہے۔
تیز رفتار سٹیل: V صرف کم قیمت حاصل کر سکتا ہے، عام طور پر 70 میٹر فی منٹ سے زیادہ نہیں، اور زیادہ تر معاملات میں، اسے 20-30 میٹر فی منٹ سے نیچے لیا جاتا ہے۔ ورک پیس مواد: اعلی سختی، کم V قدر؛ کاسٹ آئرن، V کی کم قیمت کے ساتھ، سخت کھوٹ سے بنے اوزار کاٹنے کے لیے استعمال کیا جا سکتا ہے، جس کی قیمت 70-80 میٹر فی منٹ ہے۔ کم کاربن اسٹیل، V 100 میٹر فی منٹ سے زیادہ ہو سکتا ہے، جب کہ الوہ دھاتوں کے لیے، V زیادہ ہو سکتا ہے (100-200 میٹر فی منٹ)۔ بجھا ہوا سٹیل، سٹینلیس سٹیل، V کو کم لیا جانا چاہئے۔ پروسیسنگ کے حالات: کسی نہ کسی طرح مشینی، V کے لئے کم قیمت لیں؛ درست مشینی، V کے لیے زیادہ قدر لیں۔ مشین ٹولز، ورک پیسز، اور کٹنگ ٹولز کا سختی کا نظام ناقص ہے، اور V کو کم لیا جاتا ہے۔ اگر CNC پروگرام S کو سپنڈل سپیڈ فی منٹ کے طور پر استعمال کرتا ہے، تو S کا حساب ورک پیس کے قطر اور کاٹنے والی لائن کی رفتار V: S (سپنڈل سپیڈ فی منٹ) =V (کٹنگ لائن کی رفتار) * 1000 /(3.1416 * ورک پیس قطر)۔ اگر CNC پروگرام مستقل لائن کی رفتار کا استعمال کرتا ہے، تو S براہ راست کٹنگ لائن کی رفتار V (میٹر/منٹ) استعمال کر سکتا ہے۔
2) فیڈ کی شرح (فیڈ کی شرح) F بنیادی طور پر ورک پیس پروسیسنگ کی سطح کی کھردری کی ضروریات پر منحصر ہے۔ درست مشینی کرتے وقت، سطح کے تقاضے زیادہ ہوتے ہیں، اور کٹائی کی مقدار کو کم سمجھا جاتا ہے: 0۔{2}}.12mm/spindle فی انقلاب۔ کسی نہ کسی طرح مشینی کرتے وقت، یہ ایک بڑے سائز کا استعمال کرنے کے لئے مشورہ دیا جاتا ہے.
یہ بنیادی طور پر کاٹنے والے آلے کی طاقت پر منحصر ہے، عام طور پر 0.3 یا اس سے اوپر لیتے ہیں۔ جب کاٹنے والے آلے کا مرکزی پیچھے کا زاویہ بڑا ہوتا ہے، تو آلے کی طاقت کمزور ہوتی ہے، اور فیڈ کی مقدار بہت زیادہ نہیں ہو سکتی۔ اس کے علاوہ مشین ٹول کی طاقت اور ورک پیس اور ٹول کی سختی پر بھی غور کیا جانا چاہیے۔ CNC پروگرام فیڈ کے دو یونٹ استعمال کرتا ہے: ملی میٹر/منٹ اور ملی میٹر/سپنڈل فی انقلاب۔ اوپر استعمال ہونے والی اکائیاں ملی میٹر/سپنڈل فی انقلاب ہیں۔ اگر ملی میٹر/منٹ استعمال کیا جاتا ہے، تو اسے تبدیل کرنے کے لیے فارمولہ استعمال کیا جا سکتا ہے: فیڈ فی منٹ=فیڈ فی انقلاب * سپنڈل فی منٹ
3) درست مشینی کرتے وقت، کاٹنے کی گہرائی (کاٹنے کی گہرائی) کو عام طور پر 0.5 (رداس قدر) سے کم سمجھا جاتا ہے۔
کھردری مشینی کے دوران، اس کا تعین ورک پیس، کاٹنے کے آلے اور مشین ٹول کی حالت کی بنیاد پر کیا جاتا ہے۔ عام طور پر، چھوٹی لیتھز (زیادہ سے زیادہ مشینی قطر 400 ملی میٹر سے کم کے ساتھ) نارمل حالت میں 45 # سٹیل موڑ دیتی ہیں، اور ریڈیل سمت میں کاٹنے کی گہرائی عام طور پر 5 ملی میٹر سے زیادہ نہیں ہوتی ہے۔ مزید برآں، یہ واضح رہے کہ اگر لیتھ کی سپنڈل سپیڈ کو عام متغیر فریکوئنسی سپیڈ ریگولیشن کے ذریعے کنٹرول کیا جاتا ہے، جب سپنڈل سپیڈ بہت کم ہو (100-200 rpm سے نیچے)، تو موٹر کی آؤٹ پٹ پاور نمایاں طور پر کم ہو جائے گی، اور اس وقت، کاٹنے کی گہرائی اور فیڈ کی رقم صرف ایک بہت کم حد تک حاصل کی جا سکتی ہے.
کاٹنے کے اوزار کا معقول انتخاب
جب کھردرا موڑ ہوتا ہے تو، کسی نہ کسی طرح موڑ کے دوران بڑے پیٹھ کاٹنے اور بڑے فیڈ کی ضروریات کو پورا کرنے کے لیے اعلی طاقت اور اچھی پائیداری کے ساتھ کاٹنے والے اوزار کا انتخاب کرنا ضروری ہوتا ہے۔
صحت سے متعلق مشینی کرتے وقت، ضروری مشینی درستگی کو یقینی بنانے کے لیے اعلیٰ درستگی اور اچھی پائیداری کے ساتھ کٹنگ ٹولز کا انتخاب کرنا ضروری ہے۔
ٹول کو تبدیل کرنے کے وقت کو کم کرنے اور ٹول کی سیدھ میں سہولت فراہم کرنے کے لیے، مشین کے کلیمپڈ چاقو اور مشین کے کلیمپڈ بلیڈ کو زیادہ سے زیادہ استعمال کیا جانا چاہیے۔
فکسچر کا معقول انتخاب
1. ورک پیس کو بند کرنے کے لیے یونیورسل فکسچر استعمال کرنے کی کوشش کریں اور خصوصی فکسچر استعمال کرنے سے گریز کریں۔
2. حصہ پوزیشننگ حوالہ پوزیشننگ کی غلطیوں کو کم کرنے کے لیے موافق ہے۔
مشینی راستے کا تعین کرنے سے مراد سی این سی مشین ٹول کے مشینی عمل کے دوران حصے کی نسبت ٹول کی حرکت کی رفتار اور سمت ہے۔
1. یہ مشینی درستگی اور سطح کی کھردری کی ضروریات کو یقینی بنانے کے قابل ہونا چاہئے۔
2. پروسیسنگ کے راستے کو جتنا ممکن ہو چھوٹا کیا جائے تاکہ ٹول کے بیکار سفر کے وقت کو کم کیا جا سکے۔ فی الحال، مشینی راستے اور مشینی الاؤنس کے درمیان کنکشن ابھی تک CNC لیتھز میں بڑے پیمانے پر استعمال نہیں ہوتا ہے۔ عام طور پر، خالی جگہوں پر ضرورت سے زیادہ الاؤنس، خاص طور پر جن میں جعلی یا کاسٹ کی سخت جلد کی تہوں پر مشتمل ہوتا ہے، کو پروسیسنگ کے لیے عام لیتھز پر ترتیب دیا جانا چاہیے۔
اگر مشیننگ کے لیے CNC لیتھ استعمال کرنا ضروری ہو تو پروگرام کے لچکدار انتظام پر توجہ دی جانی چاہیے۔ فکسچر کے انسٹالیشن پوائنٹس فی الحال ہائیڈرولک چک اور ہائیڈرولک کلیمپنگ سلنڈر کو پل راڈ کے ذریعے جوڑ کر حاصل کیے جاتے ہیں۔ ہائیڈرولک چک کے کلیمپنگ پوائنٹس مندرجہ ذیل ہیں: سب سے پہلے، ہائیڈرولک سلنڈر پر نٹ کو ہٹانے کے لیے ایک ہینڈل کا استعمال کریں، پل ٹیوب کو ہٹائیں، اور اسے اسپنڈل کے پچھلے سرے سے باہر نکالیں۔ پھر، چک کے فکسنگ پیچ کو ہٹانے کے لیے ہینڈل کا استعمال کریں، اور چک کو ہٹایا جا سکتا ہے۔


