


موڑ کی سطح کی ہمواری کو کیسے بہتر بنایا جائے۔
ٹرننگ آپریشنز کے درست مشینی مرحلے میں، آپریٹرز کے لیے کم از کم مطلوبہ چیز یہ ہے کہ سطح کی خراب مشینی کوالٹی کی وجہ سے پرزوں کو اسکریپ کیا جائے۔ فیکٹریوں کو سطح کی ہمواری کو بہتر بنانے اور کسٹمر کی ضروریات کو پورا کرنے کے لیے بہت سے عوامل پر بھی غور کرنے کی ضرورت ہے۔ مناسب بلیڈ اور کٹنگ پیرامیٹرز ضروری ہیں، لیکن سطح کی ہمواری کو بہتر بنانے کے لیے ایک جامع طریقہ اختیار کرنا بھی ایسا ہی ہے۔
1.
ایک جامع نقطہ نظر کو اپنانا
تمام مراحل پر غور کرنا ضروری ہے، کھردری مشینی سے لے کر درست مشینی تک، کیونکہ وہ ایک دوسرے سے جڑے ہوئے، ایک دوسرے سے جڑے ہوئے، اور ایک دوسرے پر منحصر ہیں۔ مثال کے طور پر، کھردری مشینی شروع کرنے سے پہلے، آپ کو درست مشینی اور نیم درستگی والی مشینی کے لیے مارجن چھوڑنے پر غور کرنے کی ضرورت ہے۔
اعلی معیار کی سطح کی تکمیل کو یقینی بنانے کے لیے، آپریٹرز کو کھردری اور نیم درستگی والی مشینی مراحل کے دوران مناسب مقدار میں مواد کو ہٹانے کی ضرورت ہے، تاکہ درستگی کی مشینی کم سے کم یا کم سے کم غلطیوں کے ساتھ کی جا سکے۔ کوئی بھی مسئلہ خراب سطح کے معیار کا باعث بن سکتا ہے۔
رف مشینی یونین زیادہ تر خالی الاؤنس پر کارروائی کرتی ہے، تاکہ درست مشینی ٹول پر دباؤ نہ پڑے۔ رف مشینی الاؤنس کو معقول طور پر ملانا بھی درست مشینی ٹول کو قبل از وقت نقصان سے بچاتا ہے۔ بہت سی فیکٹریاں کھردری مشیننگ کے لیے زیادہ جارحانہ فیڈ پیرامیٹر استعمال کرنے کو ترجیح دیتی ہیں، جس کے نتیجے میں حصے کی دیواروں پر بڑے گڑھے پڑ سکتے ہیں اور اسے ٹوٹنا مشکل ہو سکتا ہے۔
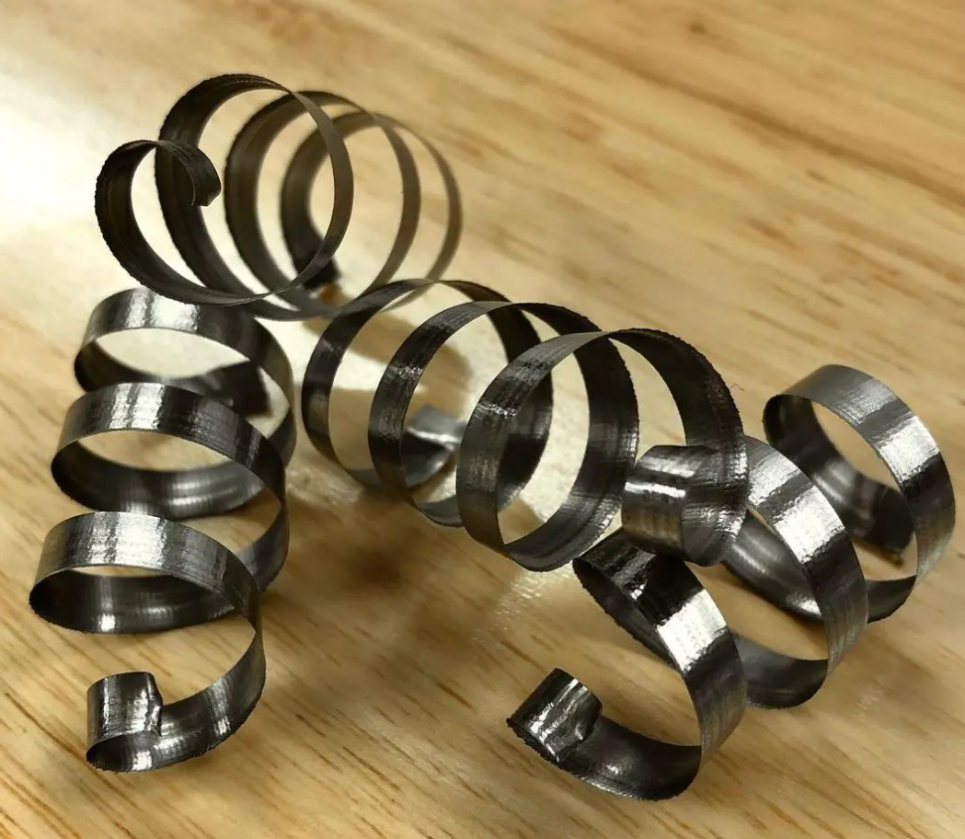
اگر درست مشینی کارروائیوں کے دوران پرزوں پر یہ بررز پائے جاتے ہیں، تو وہ بہت سخت ہوسکتے ہیں (جس کے نتیجے میں چپ بنتی ہیں)، جس کی وجہ سے بلیڈ کی زندگی بہت مختصر ہوجاتی ہے۔ کھردرے مشینی ٹولز کو نشانوں اور گڑھوں کو ہٹانے کے لیے پروگرام کیا جانا چاہیے، اور درست مشینی مرحلے کے لیے اچھی مشینی سطح فراہم کرنی چاہیے۔
اگر آپ عام طور پر آپریٹنگ مشین ٹول یا نرم سٹیل موڑنے کے عمل کو دیکھیں تو آپریٹر کو ضروری سطح کی تکمیل کو حاصل کرنے کے لیے ابتدائی مراحل میں کافی سطح کی تکمیل کرنے کی ضرورت ہے۔ اگر آپ سٹیل کے سخت اجزاء کا مطالعہ شروع کرتے ہیں، تو گرمی کے علاج سے پہلے کسی نہ کسی طرح کی رولنگ کی سطح کی تکمیل گرمی کے علاج کے بعد آخری سطح کی تکمیل کو بہت زیادہ متاثر کرے گی۔
2.
مناسب فیڈ اور رفتار کا انتخاب کریں۔
درستگی کی مشین کے دوران، آپ اعلی سطحی فیڈ ریٹ استعمال کریں گے، جس کے نتیجے میں تیز رفتار اور کم فیڈ ریٹ ہوں گے۔ مزید یہ کہ، عام طور پر، آپ کی کاٹنے کی گہرائی چھوٹی ہو جائے گی. لیکن اتنا ہی اہم، آپ کو یہ یقینی بنانا ہوگا کہ فیڈ کی شرح مطلوبہ سطح کی تکمیل کے مطابق ہو۔ اگر فیڈ کی شرح بہت سست ہے، تو یہ بلیڈ کی ضرورت سے زیادہ رگڑ اور وقت سے پہلے پہننے کا سبب بن سکتا ہے، جس کے نتیجے میں سطح کی ہمواری خراب ہو جاتی ہے۔
تیز تر کاٹنے کی رفتار درجہ حرارت کو قدرے بڑھانے میں مدد دیتی ہے، جس کے نتیجے میں سطح بہتر ہوتی ہے۔ یہ مواد کو آلے کے اوپر یا سطح پر چپکنے سے بھی روکتا ہے۔ کھردری مشینی ایپلی کیشنز کے مقابلے میں، آپریٹر کو رفتار میں قدرے اضافہ کرنا چاہیے، لیکن بہت زیادہ نہیں، ورنہ اس کا الٹا اثر پڑے گا۔ اگر بلیڈ کی طرف چپ کے ذخائر ہیں، تو فیڈ کی شرح میں اضافہ کیا جانا چاہئے.
کھردری مشینی ایپلی کیشنز کے مقابلے میں، بہت سے برانڈز رفتار کو کم کرنے کا رجحان رکھتے ہیں، جو درست مشینی آپریشنز میں ایک عام غلطی ہے۔ اعلی معیار کی سطح کی تکمیل کو حاصل کرنے کے لیے رفتار کو بہتر بنانا ضروری ہے۔
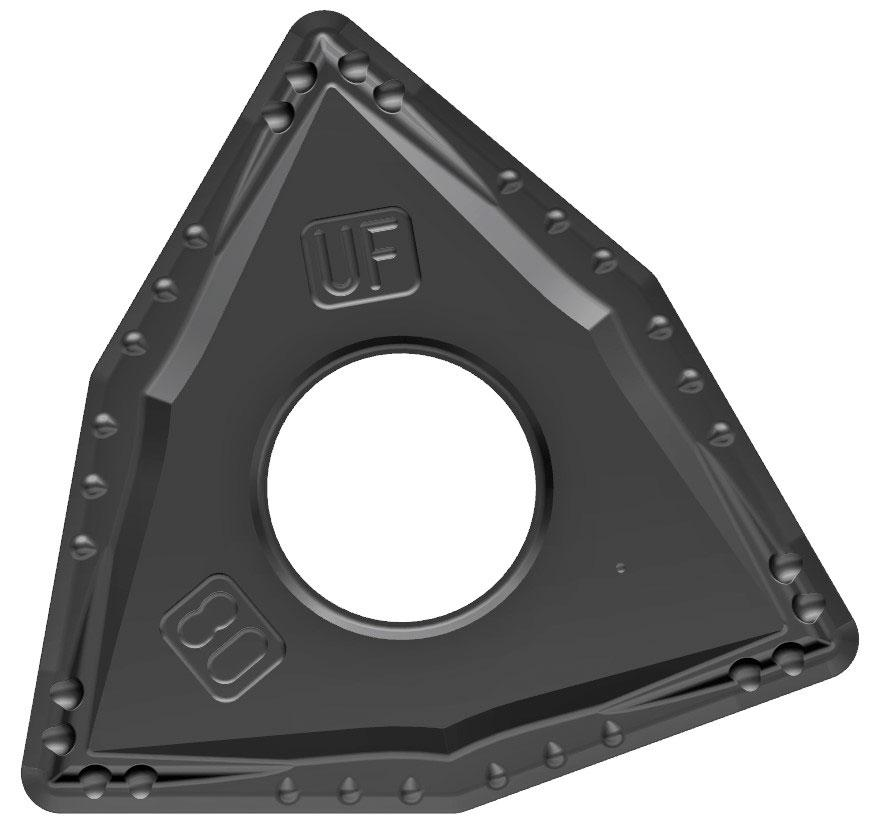
ضرورت سے زیادہ جہتی رواداری کے ساتھ ٹول ہولڈر گروو بلیڈ (جیسے WNMG بلیڈ) اور ٹول ہولڈر گروو کے درمیان رابطے کے علاقے کو کم کر دے گا، جس سے ٹول ہولڈر گروو کی حرکت ہوتی ہے۔ یہ مائیکرو وائبریشن کا سبب بن سکتا ہے، جس کا سطح کی ہمواری پر منفی اثر پڑتا ہے۔
درست کاٹنے کی گہرائی کا تعین موڑ کے عمل کے استحکام میں معاون ہوگا۔ بہت چھوٹی کٹنگ گہرائی ٹول ٹپ ریڈیس کو تمام قوتوں کو شعاعی طور پر جزو پر لاگو کرنے کا سبب بن سکتی ہے، جو کمپن کا سبب بن سکتی ہے اور سطح کی ہمواری پر منفی اثر ڈال سکتی ہے۔
یہ بھی ضروری ہے کہ ضرورت سے زیادہ کاٹنے کی گہرائی کے استعمال کی سفارش نہ کی جائے، کیونکہ زیادہ تر مواد کو کھردری اور درمیانی مشینی مراحل کے دوران ہٹا دیا جانا چاہیے۔ آپ عام طور پر ہلکی کٹنگ گہرائی اور کم فیڈ ریٹ چاہتے ہیں۔
3.
کاٹنے والے اوزار کے مناسب برانڈ کا انتخاب کریں۔
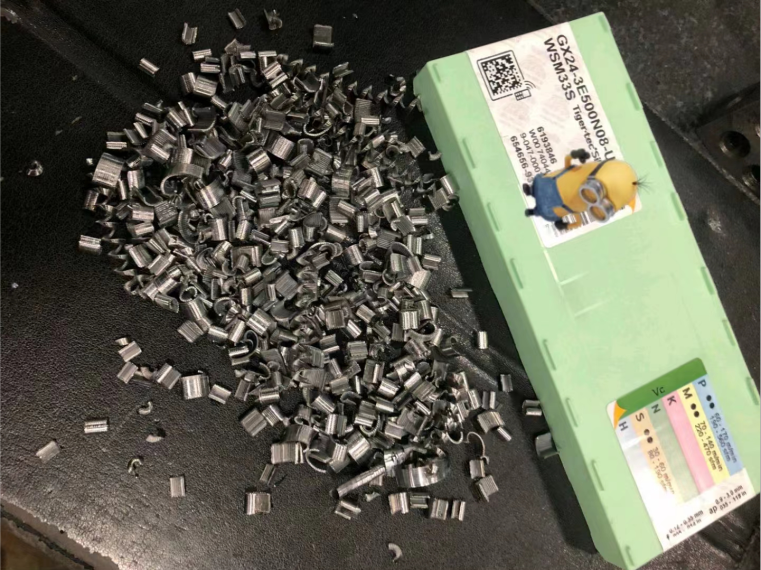
برانڈڈ بلیڈ کا استعمال بہتر کاٹنے کے نتائج پیدا کرنے میں مدد کرسکتا ہے۔ دوسری طرف، بلیڈ مینوفیکچررز کے ساتھ نئی ایپلی کیشنز پر بات چیت کرنے سے یہ تعین کرنے میں مدد مل سکتی ہے کہ کون سا بلیڈ موڑ کے کاموں میں اعلیٰ معیار کی سطح کو ختم کرے گا، اس طرح مناسب بلیڈ کا انتخاب کیا جا سکتا ہے۔ پروسیسنگ کے حالات اور جزوی مواد اس بات کا تعین کرتے ہیں کہ کس قسم کا بلیڈ موزوں ہے، لیکن درست مشینی مرحلے کے دوران کچھ عمومی خصوصیات کی سفارش کی جا سکتی ہے۔
جب تک حصے کی ہندسی شکل اجازت دیتی ہے، عین مطابق مشینی کے دوران عام طور پر بڑے ریڈی کو ترجیح دی جاتی ہے۔ ایک بڑا رداس مواد کو زیادہ مؤثر طریقے سے برابر کرنے میں مدد کرتا ہے، تقریباً وائپر کی طرح۔ ایک بڑے ٹول ٹپ ریڈیئس کا استعمال کر کے، آپ فیڈ کی شرح کو تھوڑا سا بڑھا سکتے ہیں جبکہ سطح کے اعلی معیار کو برقرار رکھتے ہوئے بھی۔ تاہم، پتلی دیواروں والی ایپلی کیشنز میں، چھوٹے ٹول ٹِپ ریڈیائی شعاعی کاٹنے والی قوتوں کو کم کر سکتے ہیں، جو ترچھا اور کمپن کا باعث بن سکتے ہیں، جس سے سطح کی ہمواری پر منفی اثر پڑتا ہے۔
بلیڈ کی شکل ابتدائی چپ کی تشکیل اور سطح کی ہمواری پر نمایاں اثر ڈالتی ہے۔
4.
مشینی میں بلیڈ پالش کرنے کا کردار
برانڈڈ بلیڈ کا استعمال بہتر کاٹنے کے نتائج پیدا کرنے میں مدد کرسکتا ہے۔ دوسری طرف، بلیڈ مینوفیکچررز کے ساتھ نئی ایپلی کیشنز پر بات چیت کرنے سے یہ تعین کرنے میں مدد مل سکتی ہے کہ کون سا بلیڈ موڑ کے کاموں میں اعلیٰ معیار کی سطح کو ختم کرے گا، اس طرح مناسب بلیڈ کا انتخاب کیا جا سکتا ہے۔ پروسیسنگ کے حالات اور جزوی مواد اس بات کا تعین کرتے ہیں کہ کس قسم کا بلیڈ موزوں ہے، لیکن درست مشینی مرحلے کے دوران کچھ عمومی خصوصیات کی سفارش کی جا سکتی ہے۔
جب تک حصے کی ہندسی شکل اجازت دیتی ہے، عین مطابق مشینی کے دوران عام طور پر بڑے ریڈی کو ترجیح دی جاتی ہے۔ ایک بڑا رداس مواد کو زیادہ مؤثر طریقے سے برابر کرنے میں مدد کرتا ہے، تقریباً وائپر کی طرح۔ ایک بڑے ٹول ٹپ ریڈیئس کا استعمال کر کے، آپ فیڈ کی شرح کو تھوڑا سا بڑھا سکتے ہیں جبکہ سطح کے اعلی معیار کو برقرار رکھتے ہوئے بھی۔ تاہم، پتلی دیواروں والی ایپلی کیشنز میں، چھوٹے ٹول ٹِپ ریڈیائی شعاعی کاٹنے والی قوتوں کو کم کر سکتے ہیں، جو ترچھا اور کمپن کا باعث بن سکتے ہیں، جس سے سطح کی ہمواری پر منفی اثر پڑتا ہے۔
بلیڈ کی شکل ابتدائی چپ کی تشکیل اور سطح کی ہمواری پر نمایاں اثر ڈالتی ہے۔
5.
مناسب چپ توڑنے والی نالی کا انتخاب کریں۔
مناسب چپ بریکر کا انتخاب بھی ایک اہم نکتہ ہے۔ جب بلیڈ کاٹنے میں حصہ لیتا ہے، بلیڈ کی سب سے اوپر کی سطح براہ راست مواد کی پروسیسنگ اور چپ کے علاقے سے متعلق ہے. لہذا، اگر آپ کم فیڈ ریٹ پر کم کٹنگ گہرائی حاصل کرتے ہیں، تو چپ گروو زیادہ فیڈ ریٹ پر گہری کٹنگ ڈیپتھ حاصل کرنے سے مختلف نظر آئے گی۔ آپ کو مواد کے لیے مناسب چپ توڑنے والی نالی کا انتخاب کرنے کی ضرورت ہے، کیونکہ چپ توڑنا ایک مستقل اور اچھی سطح کی تکمیل کو برقرار رکھنے کے لیے بہت ضروری ہے، خاص طور پر متعدد حصوں پر۔
6.
پتلی کوٹنگ، بہتر
اس عمل میں ایک نظر انداز شدہ پہلو یہ ہے کہ بلیڈ کا درجہ کس طرح سطح کی ہمواری کو متاثر کرتا ہے، خاص طور پر جب اس کا تعلق کوٹنگ سے ہو۔
جب بات فزیکل ویپر ڈیپوزیشن (PVD) اور کیمیکل وانپر ڈیپوزیشن (CVD) کوٹنگز کی ہو تو CVD کوٹنگز اکثر PVD کوٹنگز سے زیادہ موٹی ہوتی ہیں۔ پتلی کوٹنگز کے مقابلے میں، موٹی کوٹنگز کو اعلیٰ معیار کی سطح کی تکمیل پیدا کرنے میں زیادہ چیلنجز کا سامنا کرنا پڑتا ہے، اور ایسا ہمیشہ ہوتا ہے۔ کوٹنگ کی چپکنے کی وجہ سے، PVD CVD کوٹنگ سے بہتر سطح کی ہمواری پیدا کرتا ہے۔ PVD بلیڈ کی تمام سطحوں پر مکمل کوٹنگ ہوتی ہے، جبکہ کیمیائی بخارات کا ذخیرہ مائیکرو جیومیٹری پر کوٹنگ کو کم کر دیتا ہے، اس طرح مائیکرو جیومیٹری کی شکل بدل جاتی ہے۔
7.
چپس کو کیسے کنٹرول کریں۔
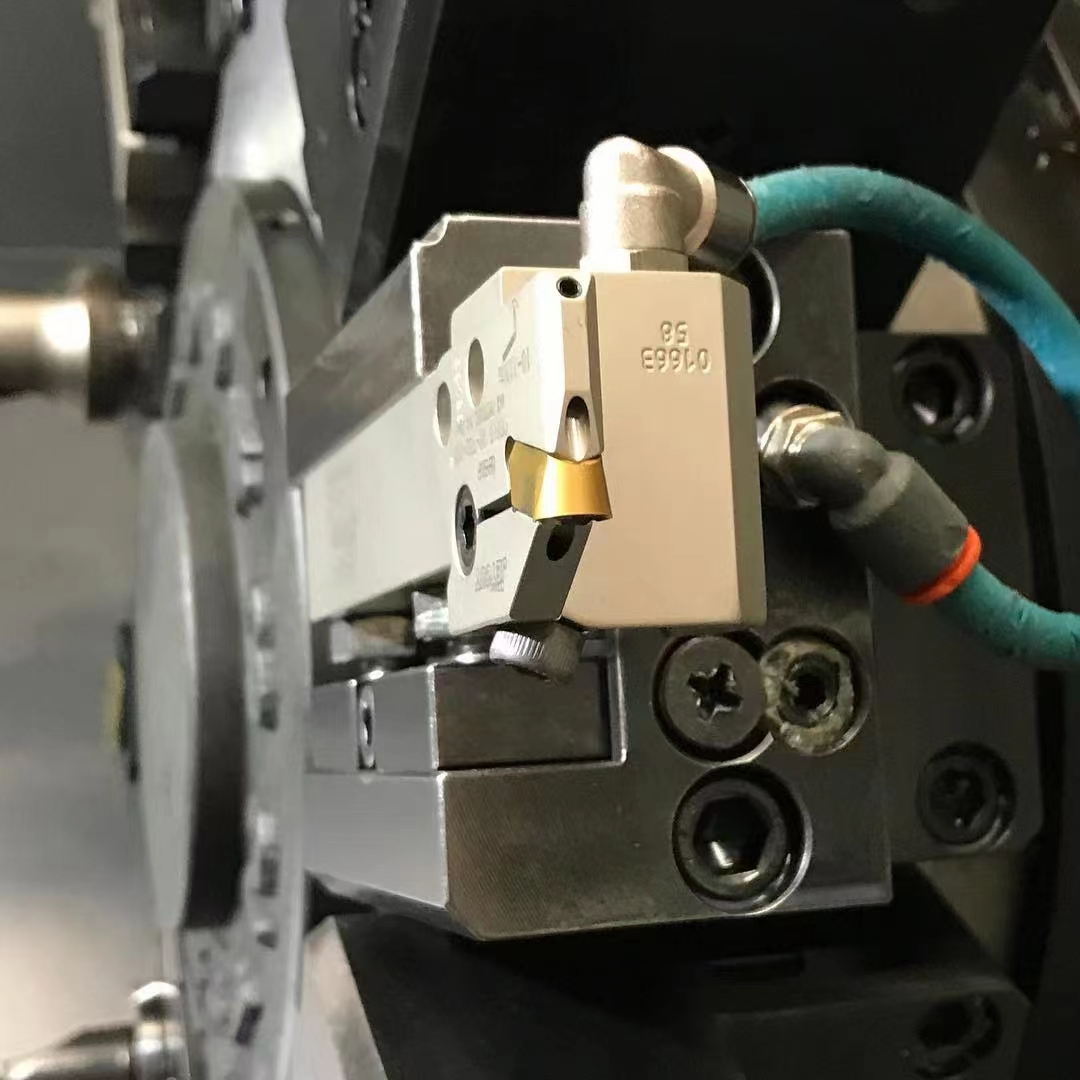
زیادہ تر ٹرننگ آپریشنز کے لیے، ہائی پریشر کولنٹ کو کٹنگ ایج کے ساتھ سیدھا کرنے کی سفارش کی جاتی ہے۔ یہ کاٹنے والے علاقے سے چپس کو ہٹانے میں مدد کرتا ہے۔ اعلی معیار کی ہمواری کو برقرار رکھنے کے لیے چپ کنٹرول بہت ضروری ہے۔ چپس کو ہٹانا ٹول کو دوبارہ چپس کو چھونے سے روک سکتا ہے، جس سے ٹول کے کٹنگ کنارے کو نقصان پہنچ سکتا ہے۔ یہ چپس کو آلے کے گرد گھماؤ اور ورک پیس کی سطح پر حرکت کرنے سے بھی روک سکتا ہے، جس سے پالش کرنے میں خروںچ یا نقائص پیدا ہو سکتے ہیں۔
"ٹھنڈا کرنے والا سیال پرزوں اور اوزاروں کی ٹھنڈک کو برقرار رکھنے میں مدد کرتا ہے، اس لیے آپ تیز رفتاری سے کاٹ سکتے ہیں۔ اگر آلات ہائی پریشر کولنگ استعمال نہیں کر سکتے، تو روایتی یا اندرونی کولنگ کے طریقے بھی بہترین انتخاب ہیں۔"
تمام ایپلی کیشنز کے لیے کولنگ فلوئڈ کی سفارش نہیں کی جاتی ہے۔ سخت مواد کو موڑنے کے لیے - HRC50 سے زیادہ کسی بھی مواد کو سیرامک ٹول کولنٹ کے استعمال سے گریز کرنا چاہیے کیونکہ اس میں ٹول کو گرمی سے جھٹکا دینے کا رجحان ہوتا ہے، جو ٹول فریکچر کا باعث بن سکتا ہے۔ تاہم، اگر مواد نرم طرف ہے، تو سیرامک بلیڈ کو کولنٹ کے لیے استعمال کیا جا سکتا ہے۔
چپ کنٹرول ضروری ہے کیونکہ اس عمل میں، ہمیں چپس سے گرمی کو ختم کرنے کی ضرورت ہے۔ لیکن آپ کو اب بھی کافی بڑے کاٹنے والے علاقے کی ضرورت ہے۔ اگر کاٹنے کی جگہ کو کم کر دیا جاتا ہے، تو کاٹنے والے حصے سے لے جانے والی گرمی کا حجم کم ہو جائے گا، اور آپ کو بلیڈ پر کیمیکل پہننے، سائڈ پہننے اور گڑھے کے پہننے کے اثرات نظر آنے لگیں گے۔ جب آپ سطح چمکانے پر غور کرتے ہیں، تو چپ کنٹرول واقعی ایک چیلنج بن جاتا ہے۔ اس لیے آپ کو صحیح ہندسی شکل کا انتخاب کرنا چاہیے اور دی گئی درخواست کے لیے مناسب کٹنگ پیرامیٹرز کو برقرار رکھنا چاہیے۔
8.
سختی بھی بہت ضروری ہے۔
بہت سے لوگ اس بات پر متفق ہیں کہ ٹول ہولڈر اور فکسچر اعلیٰ معیار کی سطح کی تکمیل کو حاصل کرنے میں اہم کردار ادا کرتے ہیں۔ اگر فکسچر کافی سخت نہیں ہے، تو یہ کمپن کا سبب بن سکتا ہے، جو ہمواری کو متاثر کر سکتا ہے۔ یہ یقینی بنانا بھی اتنا ہی اہم ہے کہ بلیڈ کلیمپ کی سختی کو برقرار رکھنے میں مدد کے لیے کم سے کم اوور ہینگ ہو۔ ورک پیس اور کٹنگ ٹولز کو مناسب طور پر سپورٹ کیا جانا چاہئے تاکہ درست مشینی عمل کے دوران کوئی کمپن نہ ہو۔
ایک چیز جس کے بارے میں بہت سے لوگ ضروری طور پر نہیں سوچ سکتے ہیں کہ یہ بلیڈ چاقو رکھنے والے پر کیسے رکھا جاتا ہے۔ چاقو کلپ کا ڈیزائن ایک اہم کردار ادا کرسکتا ہے۔ بہت زیادہ کھلا چاقو کلیمپ نالی بلیڈ اور چاقو کلیمپ گروو (جیسے WNMG بلیڈ) کے درمیان رابطے کے علاقے کو کم کردے گا، اس طرح چاقو کے کلیمپ گروو میں حرکت آئے گی۔ یہ مائکرو وائبریشن کا سبب بن سکتا ہے اور سطح کی ہمواری پر منفی اثر ڈال سکتا ہے۔
کاٹنے کے آلے پر حرکت بھی حصوں کی جہتی رواداری کو برقرار رکھنا مشکل بناتی ہے۔ ٹول ہولڈر کو بلیڈ کی جہتی رواداری سے مماثل ہونا چاہئے اور اسے اچھی حالت میں برقرار رکھا جانا چاہئے۔ کوئی لباس یا خرابی نہیں ہونی چاہئے، کیونکہ تھوڑی سی حرکت بھی منفی نتائج کا باعث بن سکتی ہے۔
9.
پروسیسنگ کے اچھے طریقوں کے مطابق استعمال کریں۔
سطح کی اچھی تکمیل حاصل کرنے کا بہترین طریقہ یہ ہے کہ بلیڈ بنانے والے سے شروع کریں اور ان کی سفارشات کو اپنائیں، جو کہ ایک اچھی شروعات ہوگی۔ ہم ٹرائل کٹنگ کے دوران ایڈجسٹمنٹ کر سکتے ہیں، لیکن یہ تجاویز صرف تجربہ کار آپریٹرز کے لیے موزوں ہیں، اس لیے روزمرہ کی زندگی میں زیادہ پیشہ ورانہ معلومات جمع کرنا ضروری ہے۔
درست مشینی کے لیے مثبت ریک اینگل والے بلیڈ کا انتخاب کرنا ترجیح دی جاتی ہے۔ سامنے کا کونا مواد کو کاٹنے کے لیے ایک تیز بلیڈ بنانے میں مدد کرتا ہے۔ کھردرے مشینی مرحلے کے لیے، منفی ریک اینگل استعمال کرنے کی سفارش کی جاتی ہے کیونکہ یہ زیادہ مواد کو ہٹانے کے لیے کٹنگ ایج کے پیچھے زیادہ طاقت کا اطلاق کرے گا، جس سے درست مشینی مرحلے کے لیے ایک بہتر نقطہ آغاز ہوگا۔
یہاں پر غور کرنے والی ایک اور چیز سمتی قوت ہے۔ آخری مرحلے میں، آپ کو اس حصے کی محوری سمت کے ساتھ زیادہ سے زیادہ طاقت کا اطلاق کرنا چاہیے، کیونکہ اس سے آپ کو وہ استحکام ملے گا جس کی آپ کو ضرورت ہے۔ 0 ڈگری کے قریب اندراج کے زاویہ کے ساتھ بلیڈ کا انتخاب آپ کو محور کے ساتھ زیادہ طاقت حاصل کرنے کی اجازت دے گا، لیکن آپ کو اعلی معیار کی سطح کی تکمیل حاصل کرنے کے لیے بلیڈ کی بیک کلیئرنس کو بھی بڑھانا ہوگا۔
ٹینجینٹل فورس مشینی عمل میں ایک اہم عنصر ہے۔ ٹینجینٹل فورس، جو کہ محوری قوت اور شعاعی قوت کا مجموعہ ہے، کو موڑ کے دوران ایک مستقل سمجھا جا سکتا ہے۔ اگر آپریشن محوری قوت کو بڑھاتا ہے، تو وہ شعاعی قوت کے اثر کو کم کر دیں گے، جو انہیں بہتر برداشت کو برقرار رکھنے اور مائیکرو وائبریشن کو کم کرنے کی اجازت دیتا ہے، کیونکہ یہ قدرتی عدم استحکام کو کم کرتا ہے۔ عمل کے کھردرے اور نیم صحت سے متعلق مشینی مراحل میں، یہ ضروری نہیں ہے کہ اس پر غور کیا جائے۔
آخر میں، یہ نوٹ کرنا ضروری ہے کہ ٹول کاٹنے کی سمت بھی اہم ہے۔ آپ کو یہ یقینی بنانے کی ضرورت ہے کہ آپریٹنگ فورس کا رخ اس حصے کے اچھی طرح سے تعاون یافتہ حصے کی طرف ہے۔ سپورٹ فریم سے دور پروسیسنگ وائبریشن کا سبب بن سکتی ہے، جو ٹول لائف کو بھی متاثر کر سکتی ہے، اور آپ کی سطح کی ہمواری یقینی طور پر متاثر ہوگی۔


