


دھاگے کی مشینی کے لیے اعلی وشوسنییتا صحت سے متعلق کنٹرول کا طریقہ
1 دیباچہ
انجن کے ایک مخصوص ماڈل کا کمبشن چیمبر شیل سامنے سے جڑنے والے ٹکڑے، ایک پتلی دیواروں والا گھومنے والا سلنڈر، ایک پیچھے جوڑنے والا ٹکڑا، اور ایک سپورٹ پر مشتمل ہوتا ہے، جس پر آرگن آرک ویلڈنگ، ہیٹ ٹریٹمنٹ، اور سینڈ بلاسٹنگ کے امتزاج سے کارروائی کی جاتی ہے۔ . کمبشن چیمبر کے پتلی دیوار والے خول کی بیرونی سطح پر ویلڈیڈ 20 محوری سپورٹ کی 2 قطاریں ہیں، اور سپورٹ کے ڈیزائن ڈرائنگ کے لیے M4-6H کی دھاگے کی درستگی کی ضرورت ہے۔ سپورٹ تھریڈ کا استعمال میزائل کیبل کور کو انسٹال کرنے کے لیے کیا جاتا ہے، اور تھریڈ کنکشن کے لیے اعلیٰ معیار اور وشوسنییتا کی ضرورت ہوتی ہے۔ کمبشن چیمبر شیل کے ساتھ ویلڈنگ پوائنٹ پر سپورٹ سٹرکچر، میٹریل اور مقامی ڈھانچے کی حدود کی وجہ سے، دھاگوں کو پروسیس کرنے کے لیے روایتی طریقہ کار استعمال کیے جاتے ہیں، جس کے نتیجے میں پروڈکٹ کی قابلیت کی شرح کم ہوتی ہے۔ یہ مضمون پروڈکٹ پروسیسنگ کے مختلف مراحل پر عمل کا تجزیہ اور تحقیق کرتا ہے، اور تجرباتی توثیق، موازنہ اور تجزیہ کے ذریعے دھاگے کی درستگی کو کنٹرول کرنے کا ایک معقول اور موثر طریقہ حاصل کرتا ہے۔
2. مصنوعات کی ساخت کی خصوصیات اور پروسیسنگ کی مشکلات
2.1 ساختی خصوصیات
کمبشن چیمبر شیل کے بیرونی طول و عرض نسبتاً بڑے ہیں، جس کا بیرونی قطر 50{{10}}mm اور لمبائی 4500mm ہے۔ (114 ± 0.2) ملی میٹر کے ریڈیل اسپین کے ساتھ، سپورٹ کو دہن کے چیمبر شیل کی بیرونی سطح پر دستی طور پر ویلڈ کیا جاتا ہے۔ کمبشن چیمبر شیل اور سپورٹ میٹریل دونوں D406A الٹرا ہائی پاور سٹیل سے بنے ہیں۔ کمبشن چیمبر شیل کا سپورٹ ڈھانچہ تصویر 1 میں دکھایا گیا ہے۔ سپورٹ میں 14 ملی میٹر کا بیرونی قطر اور ملی میٹر کی چوڑائی کے ساتھ ایک لمبا سرکلر ڈھانچہ ہے جیسا کہ تصویر میں دکھایا گیا ہے۔ مرکز میں ایک اندرونی دھاگہ M4-6H ہے، جس کی پچ 0.7mm ہے۔ دھاگے کے نیچے کی نالی اور پتلی دیواروں والے خول کے درمیان صرف 0.7 ملی میٹر کا فاصلہ ہے۔
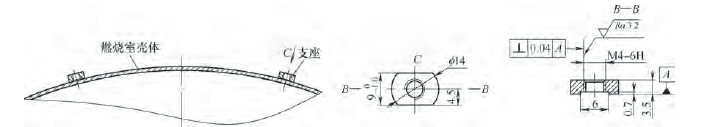
چترا 1 کمبشن چیمبر شیل سپورٹ سٹرکچر
2.2 پروسیسنگ کی مشکلات
سپورٹ کی پروسیسنگ فلو کو شکل 2 میں دکھایا گیا ہے۔ اگر ویلڈنگ اور ہیٹ ٹریٹمنٹ کے بعد سپورٹ کے تھریڈڈ ہولز کو پروسیسنگ کے لیے ترتیب دیا جائے تو کئی مشکلات پیش آتی ہیں [1]۔
1) سپورٹ کے تھریڈڈ ہول کے نچلے حصے اور شیل کے درمیان فاصلہ صرف 0.7 ملی میٹر ہے، جو مکینیکل پروسیسنگ کے دوران پتلی دیواروں والے خول کی سطح کو آسانی سے نقصان پہنچا سکتا ہے، جس سے معیار کو خطرہ لاحق ہو سکتا ہے۔
2) سپورٹ اور شیل کے تھریڈڈ ہول کے نچلے حصے میں نالی کے درمیان فاصلہ چھوٹا ہے۔ تھریڈ پروسیسنگ کے دوران، نل کی گائیڈ مختصر ہے، پوزیشننگ غیر مستحکم ہے، دھاگے کو ٹیپ کرنا مشکل ہے، اور یہ مشینی انحراف کا شکار ہے۔ 0.04mm کے عمودی ہونے کی ضمانت نہیں دی جا سکتی۔
3) ہیٹ ٹریٹمنٹ کے بعد مواد کی سختی 48-52HRC ہے، جو تھریڈ پروسیسنگ کے دوران آسانی سے نل کے ٹوٹنے کا سبب بن سکتی ہے۔ دھاگے کے مسائل کی وجہ سے، شیل کو ختم کر دیا جاتا ہے، جس کے نتیجے میں مینوفیکچرنگ لاگت اور معیار کے خطرات بڑھ جاتے ہیں۔
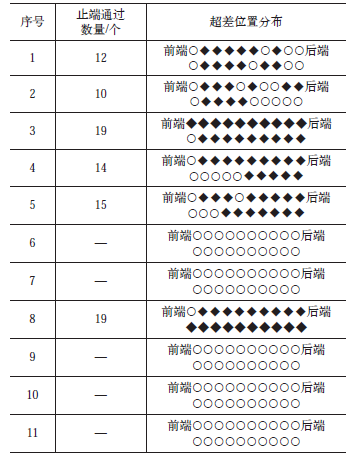
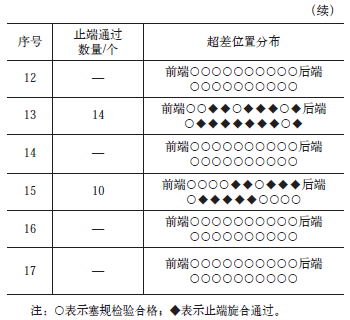
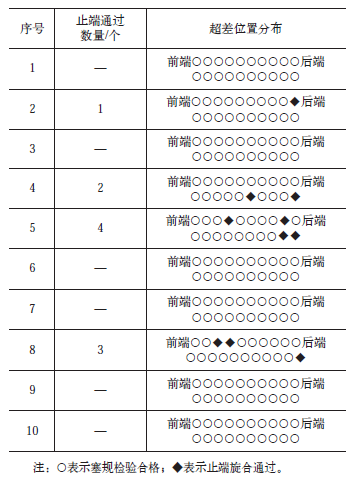
مندرجہ بالا تجزیے کی بنیاد پر، یہ نتیجہ اخذ کیا جا سکتا ہے کہ سپورٹ تھریڈز کو ویلڈنگ سے پہلے مشینی کرنے کی ضرورت ہے، اور پھر ویلڈنگ کے بعد کمبشن چیمبر شیل کے ساتھ اینیلڈ، سینڈبلاسٹڈ، بجھایا اور ٹیمپرڈ کیا جانا چاہیے۔ بجھانے کے علاج کے بعد، سپورٹ دھاگے کی سطح آکسیکرن سے گزرتی ہے، اور دھاگے کے پروفائل کی سطح کے ساتھ اضافی باقیات منسلک ہوتی ہیں۔ اگر ویلڈنگ سے پہلے سپورٹ کے دھاگے کو جگہ پر پروسیس کیا جاتا ہے، اور کمبشن چیمبر شیل کو جوڑنے اور پروسیس کرنے کے بعد، سپورٹ تھریڈ پروفائل کی سطح سے منسلک اضافی مواد کو صاف کرنے کے لیے M4-6H نل کا استعمال کریں۔ ایک ہی وقت میں، یہ سپورٹ کے کچھ اندرونی تھریڈ پروفائلز کی سطح پر آکسائیڈ کی تہہ کو گرنے کا سبب بنے گا۔ معائنہ کے لیے M4-6H تھریڈ گیج استعمال کرتے وقت، اہلیت کی شرح صرف %67 ہے۔ 17 کمبشن چیمبر شیل سپورٹ پر M4-6 H اندرونی تھریڈز کی مشیننگ پر شماریاتی تجزیہ کیا گیا، جیسا کہ جدول 1 میں دکھایا گیا ہے۔ سپورٹ تھریڈز کی مشینی درستگی کو کیسے بہتر بنایا جائے مصنوعات کی پیداوار اور ترسیل میں ایک فوری تکنیکی مسئلہ بن گیا ہے۔ .
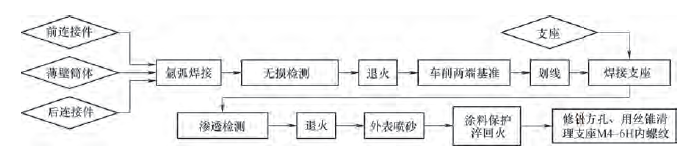
شکل 2 پروسیسنگ عمل کا بہاؤ
ٹیبل 1 17 کمبشن چیمبر شیل سپورٹس پر M4-6H اندرونی تھریڈز کی مشیننگ کے اعدادوشمار
3 تکنیکی حل اور عمل کے ٹیسٹ
3.1 تکنیکی تجویز
کمبشن چیمبر شیل اور سپورٹ کی پروسیسنگ کے دوران مختلف عملوں کا جائزہ لینے، معائنہ کرنے، تجزیہ کرنے اور خرابیوں کا ازالہ کرنے کے بعد، یہ خیال کیا جاتا ہے کہ سپورٹ کے M4-6 اندرونی دھاگے کی جہتی درستگی کی بنیادی وجہ معیار سے زیادہ ہے۔ یہ ہے کہ بجھانے کے علاج کے بعد، سپورٹ دھاگے کی سطح آکسیکرن سے گزرتی ہے، اور دھاگے کے پروفائل کی سطح کے ساتھ اضافی باقیات جڑی ہوتی ہیں۔ دھاگے کی سطح پر اضافی مواد کو صاف کرتے وقت، یہ سپورٹ کے اندرونی تھریڈ پروفائلز میں سے کچھ کی سطح پر آکسائیڈ کی تہہ کو گرنے کا سبب بن سکتا ہے، جس کے نتیجے میں ایم4-6H اندرونی دھاگے کی درستگی خراب ہو جاتی ہے۔ حمایت
عمل کے تجزیہ کی بنیاد پر، عمل کے دو منصوبے تیار کیے گئے ہیں۔
آپشن 1: ایک خصوصی ہاتھ کے نل کو حسب ضرورت بنائیں، جسے ہیڈ ٹیپ اور دوسرے نل میں تقسیم کیا گیا ہے، اور ہیڈ نل کے پچ قطر کے سائز کو کنٹرول کریں۔ سپورٹ پارٹس کی حالت میں دھاگے کو ٹیپ کرنے اور مشینی الاؤنس ریزرو کرنے کے لیے ہیڈ کون کا استعمال کریں۔ کمبشن چیمبر شیل کے ہیٹ ٹریٹمنٹ کے بعد، دھاگے کی حتمی درستگی کو یقینی بنانے کے لیے دو کون ٹیپنگ سپورٹ تھریڈ کا استعمال کریں۔
آپشن 2: سپورٹ پارٹس کی حالت میں M4-6H کی تھریڈ کی درستگی کو ایک لیول تک بڑھائیں، M4-5H کے مطابق عمل کریں، مؤثر طریقے سے M4-6H کے درمیان فرق کی تلافی کریں۔ اور M4-5H، اور تھریڈ کی درستگی کے تقاضوں کو پورا کرتے ہیں [2]۔
3.2 ٹیسٹ کا عمل اور نتائج
پہلا عمل کی منصوبہ بندی تین مراحل میں کی جاتی ہے۔ ① اپنی مرضی کے مطابق خصوصی نل (ہیڈ ٹیپ اور سیکنڈ ٹیپ)، {{0}.30ملی میٹر، 0.2{ کے ہیڈ ٹیپ کے پچ قطر کے لیے مخصوص الاؤنسز کے ساتھ بالترتیب {9}}ملی میٹر، اور 0.10 ملی میٹر، سپورٹ پارٹس کی مشیننگ کے دوران دھاگے کو تھپتھپانے کے لیے ہیڈ کون کا استعمال کریں۔ ③ ہیٹ ٹریٹمنٹ کے بعد، دھاگے کو تھپتھپانے کے لیے ڈبل کون کا استعمال کریں۔ گرمی کے علاج کے بعد مواد کی اعلی سختی (48-52HRC) کی وجہ سے، اور کمبشن چیمبر شیل کے بڑے قطر کے ڈھانچے کے اثر و رسوخ کی وجہ سے، آپریٹرز کے ذریعے تھریڈنگ آپریشن میں دشواری بڑھ جاتی ہے، قوت ناہموار ہوتی ہے، اور کاٹنے والی قوت محور سے انحراف کا شکار ہے۔ جب تجربے کے دوران قطر کا الاؤنس 0.30 ملی میٹر ہو، تو دو شنک ٹیپنگ دھاگے کا استعمال کرتے وقت تھریڈڈ سوراخ کاٹنا ناممکن ہوتا ہے۔ بالترتیب 0.20 ملی میٹر اور 0.10 ملی میٹر قطر الاؤنس کے ساتھ ٹیپ کرتے وقت، تھریڈڈ ہول کا انحراف یا نل کا ٹوٹنا ہو سکتا ہے، جس سے پروڈکٹ کے معیار کو یقینی بنانا مشکل ہو جاتا ہے [3]۔
دوسرے پروسیسنگ پلان کے مطابق، سپورٹ کی تھریڈ کی درستگی کو ایک سطح کی پروسیسنگ سے بہتر کیا جاتا ہے۔ M4-610 کمبشن چیمبر شیل سپورٹ کے اندرونی تھریڈز کی مشینی صورتحال کا شماریاتی طور پر تجزیہ کیا گیا ہے، اور ڈیٹا کو جدول 2 میں دکھایا گیا ہے۔ دھاگے کی درستگی میں بہت بہتری آئی ہے، اور پروڈکٹ کی اہلیت کی شرح 67 سے بڑھ گئی ہے۔ ٪ سے 95٪۔
جدول 2 سکیم 2 میں پروسیسنگ سپورٹ کے اندرونی دھاگے کے اعدادوشمار
3. تجرباتی نتائج کا تجزیہ
اسکیم 1 اور اسکیم 2 کے تجرباتی نتائج کا خلاصہ اور تجزیہ کرکے، اسکیم 2 کے پروسیسنگ طریقہ کے مطابق، سپورٹ تھریڈ کی قابلیت کی شرح کو نمایاں طور پر بہتر کیا گیا ہے۔ M4-7H تھریڈ گیج کو برداشت سے باہر ہونے والے دھاگوں کا معائنہ کرنے کے لیے استعمال کیا گیا تھا، اور تمام نتائج اہل تھے۔ M4-6H، M4-5H، اور M4-7H تھریڈز کی درستگی کے طول و عرض کا موازنہ کریں، جیسا کہ جدول 3 میں دکھایا گیا ہے۔
جدول 3 M4 × 0.7 ملی میٹر اندرونی دھاگے کا درست طول و عرض (یونٹ: ملی میٹر)
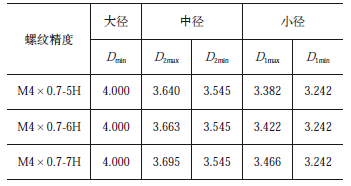
یہ دیکھا جا سکتا ہے کہ دھاگے کے پچ قطر کا سائز M4-5H ہے۔ ملی میٹر، پچ قطر کا سائز M4-6H ہے۔
 ملی میٹر، پچ قطر کا سائز M4-7H ہے۔
 mm. 7H اور 6H کے درمیان زیادہ سے زیادہ حد سائز کا انحراف 0 ہے۔{6}}32mm، اور 6H اور 5H کے درمیان زیادہ سے زیادہ حد سائز کا انحراف 0 ہے۔{11}}23mm، اشارہ کرتا ہے۔ کہ نااہل حمایت کی دھاگے کی درستگی 0.032mm سے زیادہ نہیں ہے۔ زیادہ برداشت کی تلافی کے لیے، اصل مشینی میں دھاگے کی درستگی کو 0.023mm کے معاوضے کی رقم کے ساتھ 5H تک بہتر بنایا گیا ہے، جو بنیادی طور پر دھاگے کے معاوضے کی ضروریات کو پورا کر سکتا ہے۔ رواداری سے زیادہ دھاگے کی درستگی کے انفرادی معاملات کے لیے، یہ سمجھا جا سکتا ہے کہ رواداری بہت چھوٹی ہے، جس کی درستگی 6H اور 7H کے درمیان ہے [4]۔
4 بہتری کے اقدامات اور عمل کی توثیق
پروسیسنگ ٹیکنالوجی کے عمل کو چھانٹنا ظاہر کرتا ہے کہ پروڈکٹ کی اہلیت کی شرح کو بہت بہتر کیا گیا ہے، اس کے پیش نظر عمل کا طریقہ معقول اور قابل عمل ہے۔ زیادہ رواداری کی اصطلاح کے تجزیہ کے ذریعے، یہ خیال کیا جاتا ہے کہ دھاگے کی درستگی کی حد سے زیادہ رواداری مشینی عمل میں تفصیلی عوامل کی وجہ سے ہوتی ہے۔ بیئرنگ تھریڈ کی درستگی کے مسئلے کو مکمل طور پر حل کرنے کے لیے، بیئرنگ مشینی عمل کے درج ذیل مراحل میں عمل میں بہتری لائی جائے گی۔
1) ٹیپنگ مشین پر دھاگوں کو تھپتھپاتے وقت، اسپنڈل کو ہلکی ہلکی حرکت محسوس ہوگی۔ جیسا کہ پروسیسنگ کی گہرائی میں تبدیلی آتی ہے، دھاگے کے منہ میں کاٹنے کا وقت نسبتاً لمبا ہوتا ہے، اور منہ اور جڑ کے درمیان سائز میں معمولی فرق ہو گا۔ مشینی عمل کے دوران منہ اور جڑ میں ہونے والی معمولی تبدیلیوں کی تلافی کے لیے سپورٹ تھریڈ کے پیچھے سے دھاگے کو ٹیپ کرنے کا طریقہ اپنایا جاتا ہے [5]۔
2) تھریڈ گیج کا پتہ لگانے کی درستگی کو بہتر بنائیں۔ سپورٹ کے تھریڈ پر ابھی بھی M4-5H درستگی کے ساتھ کارروائی کی جاتی ہے۔ معائنے کے لیے تھریڈ پلگ گیج کا استعمال کرتے وقت، یہ ضروری ہے کہ گو گیج مکمل طور پر خراب ہو اور نو گو گیج کو ایک سے زیادہ موڑ میں خراب نہ کیا جائے۔
3) دہن چیمبر شیل کے گرمی کے علاج سے پہلے سینڈ بلاسٹنگ کے عمل میں، سپورٹ تھریڈز کی حفاظت کرنا ضروری ہے۔ تحفظ کے لیے M4 پیچ کے استعمال کے پچھلے طریقہ کار کو تبدیل کرنے کی ضرورت ہے، اور M4-6f کی درستگی کے ساتھ ایک خصوصی حفاظتی اسکرو کو دوبارہ ڈیزائن کرنے کی ضرورت ہے۔ دھاگے کی لمبائی کو ایک موڑ کے اندر کنٹرول کیا جانا چاہئے تاکہ متعدد گردشوں اور پہننے سے بچ سکیں۔
4) صفائی کا طریقہ تبدیل کریں۔ کمبشن چیمبر شیل اسمبلی کو مشین کرنے کے بعد، سپورٹ کے تھریڈڈ ہولز میں کسی بھی اضافی مواد کو اڑا دینے کے لیے کمپریسڈ ہوا کا استعمال کریں، اور پھر معائنہ کرنے کے لیے تھریڈ پلگ گیج M4-6H استعمال کریں۔ اگر یہ گزر نہیں سکتا تو پہلے اسے M4 سکرو سے صاف کریں، پھر M4-5H کو تھپتھپا کر صاف کریں، اور صفائی کے بعد دھاگے کے پلگ گیج M4-6H سے اس کا معائنہ کریں۔
متعدد پراسیس ٹیسٹ اور تصدیق کے بعد، سپورٹ کی تھریڈ کی درستگی پروڈکٹ کی درستگی کے تقاضوں کو پوری طرح سے پورا کرتی ہے، اور پروڈکٹ کی اہلیت کی شرح کو 100% تک بڑھا دیا گیا ہے، جس سے سپورٹ کے تھریڈ کی درستگی کا مسئلہ مکمل طور پر حل ہو گیا ہے۔
5 نتیجہ
ویلڈنگ اور ہیٹ ٹریٹمنٹ کے بعد سپورٹ تھریڈز کی اعلی وشوسنییتا کو یقینی بنانے کے لیے، تھریڈ کی درستگی کو کنٹرول کرنے کے لیے درج ذیل اقدامات کیے جاتے ہیں۔
1) پارٹ سٹیٹ میں مشیننگ کے دوران تھریڈ کی درستگی کو ایک لیول تک بہتر بنائیں، اور سپورٹ کی تھریڈ کی درستگی کو M4-6H سے M4-5H تک ایڈجسٹ کریں۔
2) سپورٹ تھریڈ کی پروسیسنگ کے دوران، اسے ویلڈنگ کی سطح (پیچھے) سے پروسیس کیا جاتا ہے، اور ہیٹ ٹریٹمنٹ اور بجھانے کے بعد، اس کا سامنے سے معائنہ کیا جاتا ہے تاکہ پروسیسنگ کے دوران منہ اور جڑ کے درمیان جہتی فرق کو پورا کیا جا سکے۔
3) خصوصی حفاظتی پیچ سینڈبلاسٹنگ کے عمل کے لیے بنائے گئے ہیں تاکہ تھریڈڈ ہولز پر کمپریشن کم کیا جا سکے۔
مختلف تکنیکی اقدامات کو اپناتے ہوئے، دھاگے کی مشینی کی درستگی کو کنٹرول کیا گیا ہے، اور دھاگے کے کنکشن کی وشوسنییتا کا اندازہ میزائل فلائٹ ٹیسٹ کے ذریعے کیا گیا ہے۔ مصنوعات کا معیار مستحکم اور قابل اعتماد ہے۔


