


کیا آپ جانتے ہیں کہ فائیو ایکسس مشین ٹولز کی کئی اقسام ہیں؟
فائیو ایکسس مشیننگ، جیسا کہ نام سے پتہ چلتا ہے، سی این سی مشینی کا ایک موڈ ہے۔ پانچ محور مشینی کے لیے استعمال ہونے والا مشین ٹول، جو X، Y، Z، A، B، اور C کے کسی بھی پانچ نقاط میں لکیری انٹرپولیشن حرکت کا استعمال کرتا ہے، عام طور پر پانچ محور مشینی ٹول یا پانچ محور مشینی مرکز کے طور پر کہا جاتا ہے۔ لیکن کیا آپ واقعی پانچ محور مشینی کو سمجھتے ہیں؟
پانچ محور ٹیکنالوجی کی ترقی
کئی دہائیوں سے، یہ بڑے پیمانے پر سمجھا جاتا رہا ہے کہ پانچ محور CNC مشینی ٹیکنالوجی مسلسل، ہموار اور پیچیدہ سطحوں کی مشینی کرنے کا واحد ذریعہ ہے۔ ایک بار جب لوگوں کو پیچیدہ سطحوں کی ڈیزائننگ اور مینوفیکچرنگ میں ناقابل حل مسائل کا سامنا کرنا پڑتا ہے، تو وہ پانچ محور مشینی ٹیکنالوجی کا رخ کریں گے۔ لیکن... فائیو ایکسس لنکیج CNC CNC ٹیکنالوجی میں سب سے مشکل اور وسیع پیمانے پر استعمال ہونے والی ٹیکنالوجی ہے۔ یہ کمپیوٹر کنٹرول، ہائی پرفارمنس سروو ڈرائیو، اور درست مشینی ٹیکنالوجی کو مربوط کرتا ہے، اور پیچیدہ سطحوں کی موثر، درست اور خودکار مشینی پر لاگو ہوتا ہے۔ بین الاقوامی سطح پر، پانچ محور لنکیج CNC ٹیکنالوجی کو ملکی سطح پر پیداواری سازوسامان آٹومیشن ٹیکنالوجی کی علامت سمجھا جاتا ہے۔ اس کی خصوصی حیثیت، خاص طور پر ہوا بازی، ایرو اسپیس، اور فوجی صنعتوں پر اس کے اہم اثرات کے ساتھ ساتھ اس کی تکنیکی پیچیدگی کی وجہ سے، ترقی یافتہ مغربی صنعتی ممالک نے ہمیشہ پانچ محور CNC سسٹمز کے لیے اسٹریٹجک مواد کے طور پر برآمدی لائسنس کا نظام نافذ کیا ہے۔ ٹیکنالوجی اور پروگرامنگ کے نقطہ نظر سے تھری ایکسس لنکیج CNC مشینی کے مقابلے میں، پیچیدہ سطحوں کے لیے پانچ محور CNC مشینی استعمال کرنے کے درج ذیل فوائد ہیں: 1) مشینی معیار اور کارکردگی کو بہتر بنانا 2) عمل کی حد کو بڑھانا 3) نئی سمت کو پورا کرنا۔ جامع ترقی
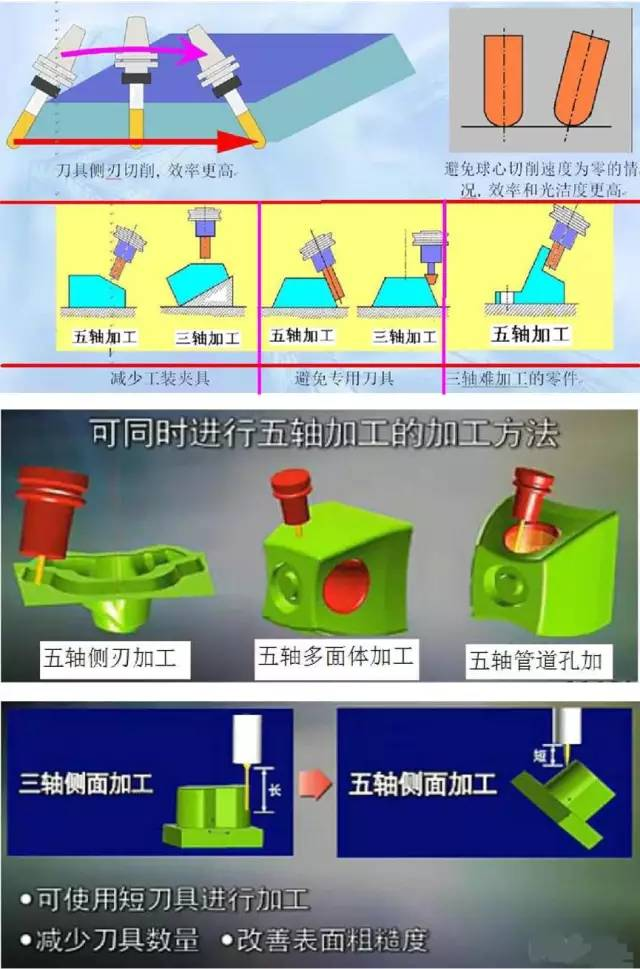
پانچ محور CNC مشینی مشینی جگہ میں مداخلت اور ٹول پوزیشن کنٹرول کی وجہ سے تین محور مشین ٹولز کے مقابلے CNC پروگرامنگ، CNC سسٹم، اور مشین کی ساخت کے لحاظ سے بہت زیادہ پیچیدہ ہے۔ لہذا، پانچ محور کہنا آسان ہے، لیکن ان پر عمل درآمد کرنا واقعی مشکل ہے! مزید یہ کہ، کام کرنا اور مؤثر طریقے سے لاگو کرنا اور بھی مشکل ہے!
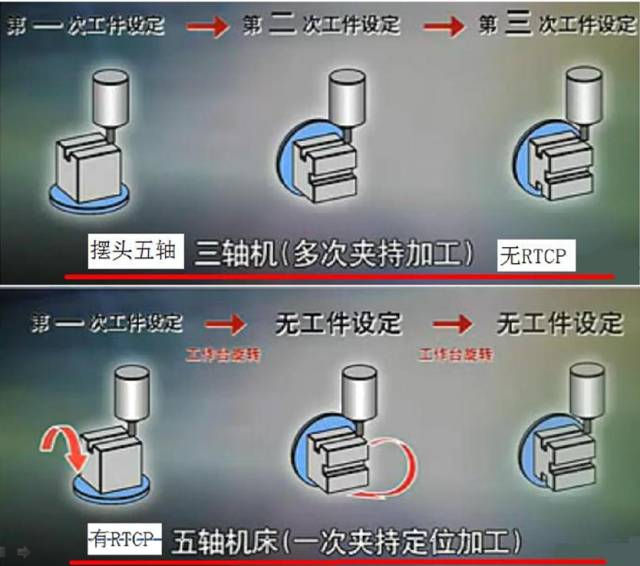
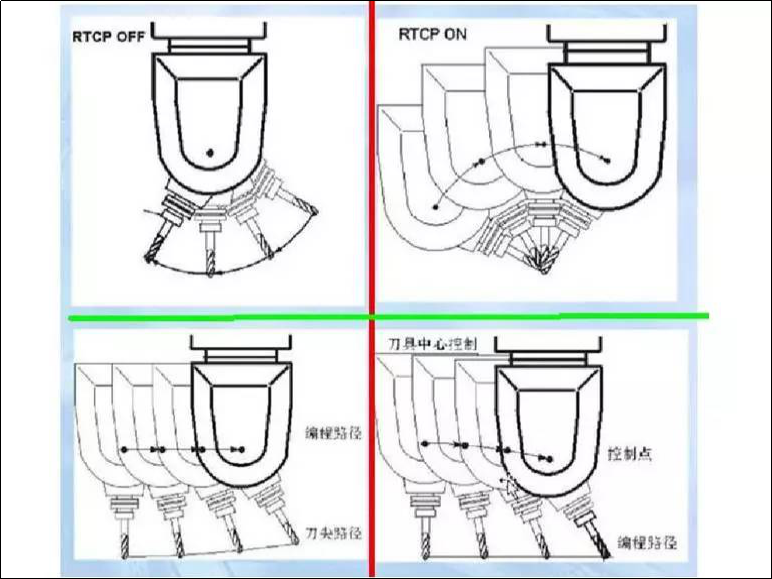
پانچ محوروں کی بات کرتے ہوئے مجھے یہ کہنا ہے کہ یہ سچ ہے یا غلط؟ صحیح اور غلط 5- محور کے درمیان بنیادی فرق یہ ہے کہ آیا اس میں RTCP فنکشن ہے۔ لہذا، ایڈیٹر نے خاص طور پر اس لفظ کی تلاش کی! RTCP، براہ کرم وضاحت کریں کہ Fidia کے RTCP کا مطلب ہے "Rotating Tool Center Point"، جس کا لفظی مطلب ہے "Rotating Tool Center"۔ صنعت میں، اس کا اکثر تھوڑا سا ترجمہ "ٹول سینٹر کے ارد گرد گھومنا" کے طور پر کیا جاتا ہے، اور کچھ لوگ براہ راست اس کا ترجمہ "ٹول سینٹر کے ارد گرد پروگرامنگ" کے طور پر کرتے ہیں۔ درحقیقت یہ صرف RTCP کا نتیجہ ہے۔ PA کا RTCP "ریئل ٹائم ٹول سینٹر پوائنٹ روٹیشن" کے پہلے چند الفاظ کا مخفف ہے۔ ہائیڈل برگ نے اسی طرح کی اپ گریڈ ٹیکنالوجی کو TCPM کہا ہے، جس کا مطلب ٹول سینٹر پوائنٹ مینجمنٹ ہے۔ کچھ مینوفیکچررز اسی طرح کی ٹیکنالوجیز کو TCPC کہتے ہیں، جس کا مطلب ہے "ٹول سینٹر پوائنٹ کنٹرول" یا ٹول سینٹر پوائنٹ کنٹرول۔ فیڈیا کے RTCP کے لغوی معنی سے، یہ فرض کرتے ہوئے کہ RTCP فنکشن دستی طور پر ایک مقررہ نقطہ پر انجام دیا جاتا ہے، ٹول سینٹر پوائنٹ اور ٹول اور ورک پیس کی سطح کے درمیان اصل رابطہ پوائنٹ کوئی تبدیلی نہیں رہے گی۔ اس مقام پر، ٹول سینٹر پوائنٹ ٹول اور ورک پیس کی سطح کے درمیان اصل رابطہ پوائنٹ پر نارمل پر آتا ہے، اور ٹول ہولڈر ٹول سینٹر پوائنٹ کے گرد گھومے گا۔ بال اینڈ کٹر کے لیے، ٹول سینٹر پوائنٹ CNC کوڈ کا ٹارگٹ ٹریکٹری پوائنٹ ہے۔ RTCP فنکشن کے دوران ٹول ہولڈر کو ٹارگٹ ٹریجیکٹری پوائنٹ (یعنی ٹول سینٹر پوائنٹ) کے گرد صرف گھمانے کے ہدف کو حاصل کرنے کے لیے، گردش کی وجہ سے ٹول سینٹر پوائنٹ کے نقاط کے آفسیٹ کے لیے حقیقی وقت میں معاوضہ دینا ضروری ہے۔ ٹول ہولڈر کا۔ اس کے بعد ہی ٹول ہولڈر اور ٹول اور ورک پیس کی سطح کے درمیان حقیقی رابطہ پوائنٹ پر نارمل کے درمیان زاویہ کو تبدیل کیا جا سکتا ہے جبکہ ٹول سینٹر پوائنٹ اور ٹول اور ورک پیس کی سطح کے درمیان حقیقی رابطہ پوائنٹ کو کوئی تبدیلی نہیں کی جا سکتی ہے، تاکہ کاٹنے کی کارکردگی کو زیادہ سے زیادہ بنایا جا سکے۔ بال اینڈ کٹر اور مؤثر طریقے سے مداخلت سے بچیں۔ لہذا، ایسا لگتا ہے کہ RTCP ٹول کے سینٹر پوائنٹ (یعنی CNC کوڈ کے ٹارگٹ ٹریجیکٹری پوائنٹ) پر کھڑے ہونے پر زیادہ توجہ مرکوز کرتا ہے، گردشی نقاط میں تبدیلیوں کو سنبھالتا ہے۔ پانچ محور مشین ٹولز اور RTCP کے بغیر CNC سسٹمز کو CAM پروگرامنگ اور پوسٹ پروسیسنگ پر انحصار کرنا چاہیے، ٹول کے راستے کی پیشگی منصوبہ بندی کریں۔ اسی حصے کے لیے اگر مشین ٹول یا ٹول کو تبدیل کیا جائے تو CAM پروگرامنگ اور پوسٹ پروسیسنگ کو دوبارہ انجام دینا ہوگا، اس لیے اسے جعلی فائیو ایکسس ہی کہا جاسکتا ہے۔ بہت سے گھریلو پانچ محور CNC مشین ٹولز اور سسٹم اس قسم کے جعلی پانچ محور سے تعلق رکھتے ہیں۔ بلاشبہ، دوسروں کے لیے خود کو پانچ محور کا تعلق کہنے پر اصرار کرنا سمجھ میں آتا ہے، لیکن یہ (جعلی) پانچ محور وہ (حقیقی) پانچ محور نہیں ہیں!
اس لیے ایڈیٹر نے صنعت کے ماہرین سے بھی مشورہ کیا۔ مختصر میں، حقیقی پانچ محور سے مراد پانچ محور پانچ ربط ہیں، جبکہ جھوٹے پانچ محور پانچ محور تین ربط ہوسکتے ہیں، اور باقی دو محور صرف پوزیشننگ فنکشن کو انجام دیتے ہیں! یہ ایک عام کہاوت ہے، معیاری نہیں ہے۔ عام طور پر، پانچ محور مشین ٹولز کی دو قسمیں ہیں: ایک پانچ محور لنکیج ہے، جس کا مطلب ہے کہ تمام پانچ محور ایک ہی وقت میں منسلک ہو سکتے ہیں، اور دوسرا پانچ محور پوزیشننگ مشیننگ ہے۔ درحقیقت، یہ پانچ محور تین ربط ہے، جس کا مطلب ہے کہ دو گھومنے والے محور گھوم سکتے ہیں اور پوزیشن کر سکتے ہیں، اور ایک ہی وقت میں صرف تین محوروں کو جوڑا جا سکتا ہے۔ اس قسم کا پانچ محور مشین ٹول، جسے عام طور پر 3+2 موڈ کے نام سے جانا جاتا ہے، اسے غلط پانچ محور کے طور پر بھی سمجھا جا سکتا ہے۔
پانچ محور CNC مشین ٹولز کی موجودہ شکل
5- محور مشینی مراکز کے مکینیکل ڈیزائن میں، مشین ٹول بنانے والے ہمیشہ مختلف ضروریات کو پورا کرنے کے لیے نئے موشن موڈز تیار کرنے کے لیے پرعزم رہے ہیں۔ مارکیٹ میں فی الحال دستیاب پانچ محور مشین ٹولز کی مختلف اقسام پر غور کرتے ہوئے، اگرچہ ان کے مکینیکل ڈھانچے متنوع ہیں، بنیادی طور پر درج ذیل شکلیں ہیں:
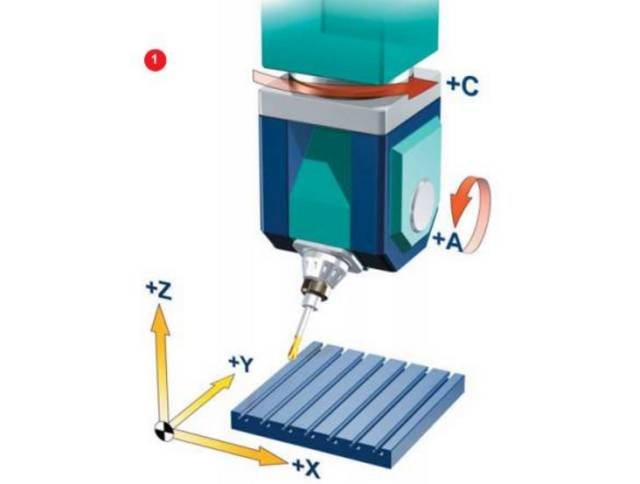
دو گردشی نقاط براہ راست ٹول ایکسس کی سمت کو کنٹرول کرتے ہیں (ڈبل پینڈولم فارم)
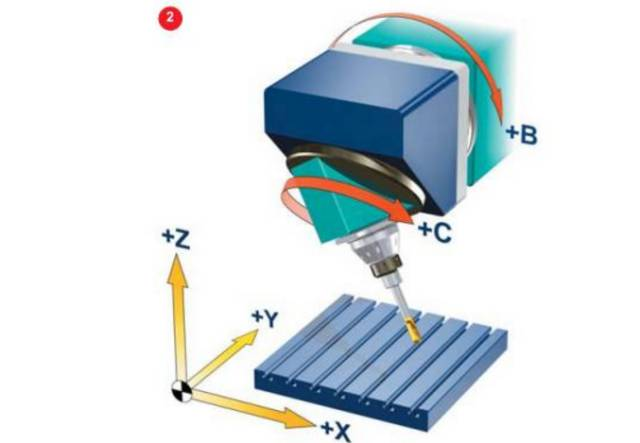
ٹول کے اوپری حصے میں دو کوآرڈینیٹ محور ہیں، لیکن گردش کا محور سیدھے محور پر کھڑا نہیں ہے (عمودی پینڈولم کی قسم)
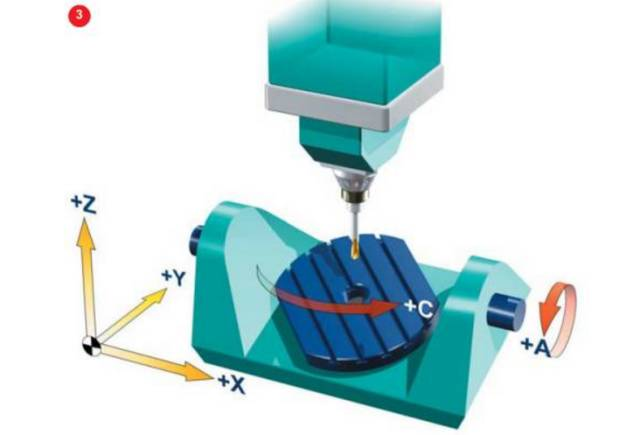
دو گردشی نقاط براہ راست جگہ کی گردش کو کنٹرول کرتے ہیں (ڈبل ٹرن ٹیبل کی شکل میں)
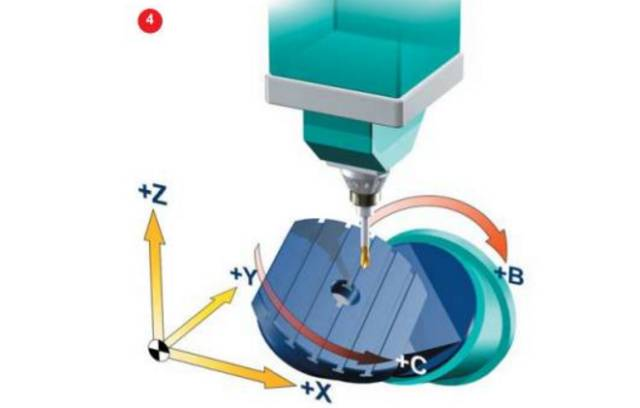
ورک بینچ پر دو کوآرڈینیٹ محور، لیکن گردش کا محور سیدھے محور پر کھڑا نہیں ہے (عمودی ورک بینچ)
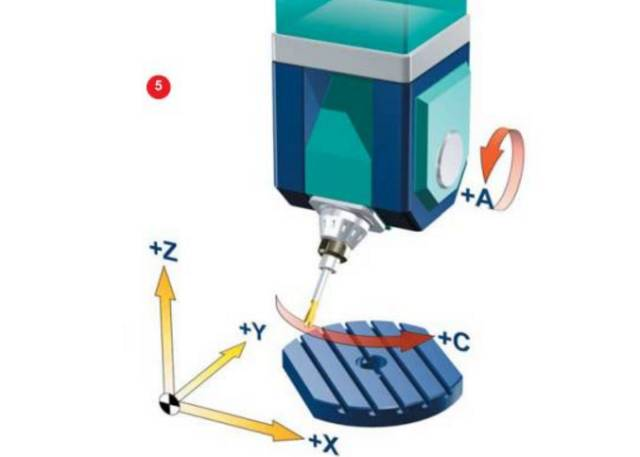
دو گردشی نقاط، ایک ٹول پر کام کرتا ہے اور دوسرا ورک پیس پر کام کرتا ہے (ایک جھولے اور ایک گردش کی شکل میں)، پانچ محور مشین ٹول ڈھانچے میں دیکھے گئے ہیں۔ ہم سمجھتے ہیں کہ ہمیں سمجھنا چاہیے کہ پانچ محور مشین کا آلہ کیا حرکت کر رہا ہے اور یہ کیسے حرکت کرتا ہے۔
پانچ محور CNC ٹیکنالوجی کی ترقی میں مشکلات اور رکاوٹیں
ہر ایک نے طویل عرصے سے پانچ محور CNC ٹیکنالوجی کی برتری اور اہمیت کو تسلیم کیا ہے۔ لیکن اب تک، پانچ محور CNC ٹیکنالوجی کا اطلاق اب بھی چند مالی طور پر مضبوط محکموں تک محدود ہے، اور ابھی تک حل طلب مسائل موجود ہیں۔
ذیل میں، ایڈیٹر نے کچھ مشکلات اور رکاوٹوں کو جمع کیا ہے کہ آیا وہ آپ کے حالات سے مطابقت رکھتے ہیں؟
پانچ محور CNC پروگرامنگ کا خلاصہ اور مشکل آپریشن ہر روایتی CNC پروگرامر کے لئے درد سر ہے۔ تین محور مشین ٹولز میں صرف لکیری کوآرڈینیٹ محور ہوتے ہیں، جبکہ پانچ محور CNC مشین ٹولز میں مختلف ساختی شکلیں ہوتی ہیں۔ ایک ہی NC کوڈ مختلف تین محور CNC مشین ٹولز پر ایک ہی مشینی اثر حاصل کر سکتا ہے، لیکن ایک مخصوص قسم کے پانچ محور مشین ٹول کا NC کوڈ تمام قسم کے پانچ محور مشین ٹولز پر لاگو نہیں کیا جا سکتا۔ لکیری حرکت کے علاوہ، CNC پروگرامنگ کو گردشی حرکت کے متعلقہ حسابات کو بھی مربوط کرنے کی ضرورت ہوتی ہے، جیسے کہ گردش زاویہ اسٹروک انسپیکشن، نان لائنر ایرر تصدیق، ٹول روٹیشن موشن کیلکولیشن وغیرہ۔ پروسیس شدہ معلومات کی مقدار بڑی ہے، اور CNC پروگرامنگ بہت زیادہ ہے۔ خلاصہ پانچ محور CNC مشینی کے آپریشن اور پروگرامنگ کی مہارتوں کا گہرا تعلق ہے۔ اگر صارفین مشین ٹول میں خصوصی فنکشنز شامل کرتے ہیں تو پروگرامنگ اور آپریشن زیادہ پیچیدہ ہو جائے گا۔ صرف بار بار پریکٹس کے ذریعے پروگرامنگ اور آپریٹرز ضروری علم اور مہارت میں مہارت حاصل کر سکتے ہیں۔ تجربہ کار پروگرامرز اور آپریٹرز کی کمی پانچ محور CNC ٹیکنالوجی کو مقبول بنانے میں ایک بڑی رکاوٹ ہے۔ بہت سے گھریلو مینوفیکچررز نے بیرون ملک سے پانچ محور CNC مشین ٹولز خریدے ہیں۔ ناکافی تکنیکی تربیت اور خدمات کی وجہ سے، پانچ محور CNC مشین ٹولز کے موروثی افعال کو حاصل کرنا مشکل ہے، اور مشین ٹولز کے استعمال کی شرح بہت کم ہے۔ بہت سے حالات میں، تین محور مشینی اوزار استعمال کرنا بہتر ہے۔ NC انٹرپولیشن کنٹرولرز اور سروو ڈرائیو سسٹم کے تقاضے بہت سخت ہیں۔ پانچ محور مشین ٹول کی حرکت پانچ محور محور حرکتوں کا مجموعہ ہے۔ گھومنے والے نقاط کا اضافہ نہ صرف انٹرپولیشن آپریشنز کے بوجھ کو بڑھاتا ہے بلکہ گھومنے والے نقاط میں چھوٹی غلطیوں کی وجہ سے مشینی درستگی کو بھی نمایاں طور پر کم کرتا ہے۔ لہذا، یہ ضروری ہے کہ کنٹرولر کے پاس اعلی آپریشنل درستگی ہو۔ پانچ محور والے مشین ٹول کی حرکت کی خصوصیات کے لیے سروو ڈرائیو سسٹم کو اچھی متحرک خصوصیات اور ایک بڑی رفتار کی حد کی ضرورت ہوتی ہے۔
پانچ محور CNC کی NC پروگرام کی تصدیق خاص طور پر اہم ہے۔
مکینیکل پروسیسنگ کی کارکردگی کو بہتر بنانے کے لیے، روایتی "ٹرائل کٹنگ میتھڈ" تصدیقی طریقہ کو ختم کرنا ضروری ہے۔ پانچ محور CNC مشینی میں، NC پروگرام کی تصدیق بھی بہت اہم ہو گئی ہے، کیونکہ عام طور پر پانچ محور CNC مشین ٹولز کے ذریعے پروسیس ہونے والی ورک پیس بہت مہنگی ہوتی ہے، اور پانچ محور CNC مشینی میں تصادم ایک عام مسئلہ ہے: ٹول کاٹتا ہے۔ workpiece ٹول بہت تیز رفتاری سے ورک پیس سے ٹکراتا ہے۔ پروسیسنگ رینج کے اندر کاٹنے والے اوزار، مشینی اوزار، فکسچر اور دیگر سامان کے درمیان تصادم؛ مشین ٹول پر حرکت پذیر پرزوں اور فکسڈ پارٹس یا ورک پیس کے درمیان تصادم۔ پانچ محور CNC میں، تصادم کی پیشن گوئی مشکل ہے، اور تصدیقی پروگرام کو مشین ٹول کے حرکیات اور کنٹرول سسٹم کا جامع تجزیہ کرنا چاہیے۔ اگر CAM سسٹم کسی خرابی کا پتہ لگاتا ہے، تو یہ فوری طور پر ٹول پاتھ پر کارروائی کر سکتا ہے۔ لیکن اگر مشینی عمل کے دوران NC پروگرام کی غلطیاں پائی جاتی ہیں، تو ٹول پاتھ کو براہ راست تبدیل نہیں کیا جا سکتا جیسا کہ تین محور CNC میں ہوتا ہے۔ تین محور والے مشین ٹول پر، آپریٹر براہ راست پیرامیٹرز میں ترمیم کر سکتا ہے جیسے کہ ٹول ریڈیس۔ پانچ محور مشینی میں، صورت حال اتنی سادہ نہیں ہے کیونکہ آلے کے سائز اور پوزیشن میں ہونے والی تبدیلیوں کا براہ راست اثر بعد میں آنے والی گردشی حرکت پر پڑتا ہے۔
ٹول رداس معاوضہ
پانچ محور لنکیج NC پروگرام میں، ٹول کی لمبائی معاوضہ فنکشن اب بھی موثر ہے، لیکن ٹول رداس معاوضہ غیر موثر ہے۔ کانٹیکٹ فارمنگ ملنگ کے لیے بیلناکار ملنگ کٹر استعمال کرتے وقت، مختلف قطروں والے ٹولز کے لیے مختلف پروگرام تیار کرنے کی ضرورت ہوتی ہے۔ فی الحال مقبول CNC سسٹم ٹول کے رداس کے معاوضے کو مکمل کرنے سے قاصر ہیں کیونکہ آئی ایس او فائل ٹول پوزیشن کو دوبارہ شمار کرنے کے لیے کافی ڈیٹا فراہم نہیں کرتی ہے۔ صارفین کو CNC مشینی کے دوران اکثر ٹولز کو تبدیل کرنے یا ٹولز کے درست سائز کو ایڈجسٹ کرنے کی ضرورت ہوتی ہے۔ عام پروسیسنگ کے طریقہ کار کے مطابق، ٹول ٹریکٹری کو دوبارہ حساب کے لیے CAM سسٹم کو واپس بھیجا جانا چاہیے۔ نتیجے کے طور پر، پورے پروسیسنگ کے عمل کی کارکردگی بہت کم ہے. ناروے کے محققین اس مسئلے کا ایک عارضی حل تیار کر رہے ہیں جسے LCOPS (Low Cost Optimized Production Strategy) کہا جاتا ہے۔ ٹول ٹریجیکٹری درست کرنے کے لیے درکار ڈیٹا CNC ایپلیکیشن سے CAM سسٹم میں منتقل کیا جاتا ہے، اور حسابی ٹول ٹریجٹری کو براہ راست کنٹرولر کو بھیجا جاتا ہے۔ ایل سی او پی ایس کو تھرڈ پارٹی سی اے ایم سافٹ ویئر کی ضرورت ہوتی ہے جو آئی ایس او کوڈز کے بجائے سی اے ایم سسٹم فائلوں کو منتقل کرتے ہوئے سی این سی مشین ٹولز سے براہ راست منسلک ہو سکے۔ اس مسئلے کا حتمی حل نئی نسل کے CNC کنٹرول سسٹم کے تعارف پر منحصر ہے، جو ورک پیس ماڈل فائلوں کو عام فارمیٹس (جیسے STEP) یا CAD سسٹم فائلوں میں پہچان سکتا ہے۔
پوسٹ پروسیسرز
پانچ محور مشین ٹول اور تھری ایکسس مشین ٹول کے درمیان فرق یہ ہے کہ اس میں دو گردشی نقاط بھی ہوتے ہیں۔ ٹول پوزیشن کو ورک پیس کوآرڈینیٹ سسٹم سے مشین کوآرڈینیٹ سسٹم میں تبدیل کیا جاتا ہے، اور اس کے درمیان کئی کوآرڈینیٹ تبدیلیوں کی ضرورت ہوتی ہے۔ مارکیٹ میں مقبول پوسٹ پروسیسر جنریٹر کو استعمال کرتے ہوئے، مشین ٹول کے بنیادی پیرامیٹرز کو داخل کرکے تین محور والے CNC مشین ٹول کے لیے پوسٹ پروسیسر تیار کرنا ممکن ہے۔ پانچ محور CNC مشین ٹولز کے لیے، فی الحال صرف کچھ بہتر پوسٹ پروسیسرز ہیں۔ پانچ محور CNC مشین ٹول کے پوسٹ پروسیسر کو اب بھی مزید ترقی کی ضرورت ہے۔
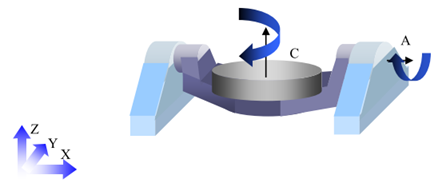
جب تین محور کا ربط استعمال کیا جاتا ہے، تو مشین ٹول ورک بینچ پر ورک پیس کی اصل کی پوزیشن کو ٹول کی رفتار میں غور کرنے کی ضرورت نہیں ہے۔ پوسٹ پروسیسر خود کار طریقے سے ورک پیس کوآرڈینیٹ سسٹم اور مشین ٹول کوآرڈینیٹ سسٹم کے درمیان تعلق کو سنبھال سکتا ہے۔ پانچ محور کے ربط کے لیے، جیسے کہ X، Y، Z، B، اور C پانچ محور ربط کے ساتھ افقی ملنگ مشین پر مشینی، C ٹرن ٹیبل پر ورک پیس کی پوزیشن کے طول و عرض اور B اور C ٹرن ٹیبل کے درمیان پوزیشن کے طول و عرض ہونا ضروری ہے۔ ٹول پاتھ تیار کرتے وقت غور کیا جاتا ہے۔ ورک پیس کو کلیمپ کرتے وقت کارکن عام طور پر ان پوزیشنی تعلقات سے نمٹنے میں بہت زیادہ وقت صرف کرتے ہیں۔ اگر پوسٹ پروسیسر اس ڈیٹا پر کارروائی کر سکتا ہے، تو ورک پیس کی تنصیب اور ٹول ٹریجیکٹریز کی پروسیسنگ بہت آسان ہو جائے گی۔ بس ورک پیس کو ورک بینچ پر کلیمپ کریں، ورک پیس کوآرڈینیٹ سسٹم کی پوزیشن اور سمت کی پیمائش کریں، اس ڈیٹا کو پوسٹ پروسیسر میں داخل کریں، اور مناسب NC پروگرام حاصل کرنے کے لیے ٹول پاتھ پر پوسٹ پروسیسنگ انجام دیں۔
نان لائنر غلطی اور یکسانیت کے مسائل
گردشی نقاط کے تعارف کی وجہ سے، پانچ محور والے CNC مشین ٹول کی حرکیات تین محور والے مشین ٹول سے کہیں زیادہ پیچیدہ ہے۔ گردش سے متعلق پہلا مسئلہ غیر لکیری غلطی ہے۔ نان لائنر غلطیوں کو پروگرامنگ کی غلطیوں سے منسوب کیا جانا چاہئے اور مرحلہ وار فاصلے کو کم کرکے کنٹرول کیا جاسکتا ہے۔ حساب سے پہلے کے مرحلے میں، پروگرامرز نان لائنر غلطیوں کی شدت کا تعین نہیں کر سکتے۔ پوسٹ پروسیسر کے ذریعے مشین پروگرام بنانے کے بعد ہی نان لائنر غلطیوں کا حساب لگایا جا سکتا ہے۔ ٹول ٹریکٹری کی لکیریائزیشن اس مسئلے کو حل کر سکتی ہے۔ کچھ کنٹرول سسٹم مشیننگ کے دوران ٹول پاتھ کو لکیری بنا سکتے ہیں، لیکن یہ عام طور پر پوسٹ پروسیسر میں کیا جاتا ہے۔ گردش محور کی وجہ سے ایک اور مسئلہ واحدیت ہے۔ اگر یکسانیت گردش کے محور کی حد کی پوزیشن پر ہے تو، واحد کے قریب کوئی بھی چھوٹی دوغلی گردش محور کے 180 ڈگری پلٹنے کا سبب بن سکتی ہے، جو کافی خطرناک ہے۔
CAD/CAM سسٹمز کے لیے تقاضے
پینٹاہیڈرل مشیننگ کے آپریشن کے لیے، صارفین کو بالغ CAD/CAM سسٹمز پر انحصار کرنا چاہیے اور CAD/CAM سسٹم کو چلانے کے لیے تجربہ کار پروگرامر ہونا چاہیے۔


