


CNC آپریشن پینل کی وضاحت، دیکھیں کہ ان بٹنوں کا کیا مطلب ہے۔
مشینی مرکز کا آپریشن پینل ایسی چیز ہے جسے ہر CNC کارکن کو چھونے کی ضرورت ہے۔ آئیے ایک نظر ڈالتے ہیں کہ ان بٹنوں کا کیا مطلب ہے۔
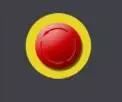
سرخ بٹن ایمرجنسی اسٹاپ بٹن ہے۔ اس سوئچ کو دبانے سے مشین ٹول بند ہو جائے گا، عام طور پر ہنگامی یا غیر متوقع حالات میں
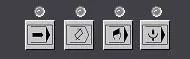
بہت بائیں سے شروع ہو رہا ہے۔ چار بٹنوں کے بنیادی معنی ہیں۔
1. خودکار پروگرام آپریشن سے مراد پروسیسنگ کے دوران خودکار پروگرام آپریشن کا استعمال ہے، جو کہ عام طور پر استعمال ہونے والا پروسیسنگ طریقہ ہے۔ اس حالت میں، آپریٹر کو صرف پروڈکٹ کو کلیمپ کرنے اور آپریشن شروع کرنے کے لیے پروگرام اسٹارٹ بٹن کو دبانے کی ضرورت ہوتی ہے۔
دوسرا پروگرام ایڈیٹنگ بٹن ہے۔ بنیادی طور پر پروگراموں میں ترمیم کے لیے استعمال کیا جاتا ہے۔
تیسرا MDI موڈ ہے، جو بنیادی طور پر S600M3 جیسے مختصر کوڈز کو دستی طور پر داخل کرنے کے لیے استعمال ہوتا ہے۔
4DNC موڈ بنیادی طور پر وائر پروسیسنگ کے لیے استعمال ہوتا ہے۔
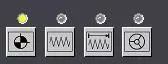
یہ چار بٹن، بائیں سے دائیں، ہیں
1 پروگرام زیرونگ بٹن، زیرونگ آپریشن کے لیے استعمال کیا جاتا ہے۔
2. ریپڈ فیڈ موڈ، تیزی سے حرکت کرنے کے لیے اس کلید کو متعلقہ محور کے ساتھ مل کر دبائیں
3. سست فیڈ، اس کے مطابق مشین ٹول کو آہستہ آہستہ منتقل کرنے کے لیے اس بٹن کو دبائیں
4 ہینڈ وہیل کے بٹن، ہینڈ وہیل کو چلانے کے لیے اس بٹن کو دبائیں۔
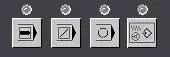
یہ چار بٹن بائیں سے دائیں ہیں۔
1. سنگل سیکشن ایگزیکیوشن، اس کلید کو دبانے سے پروگرام ایک مدت تک عمل کرنے کے بعد رک جائے گا
پروگرام کے دو حصے ہدایات کو چھوڑ دیتے ہیں۔ جب کچھ پروگرام سیگمنٹ کے سامنے ایک/علامت ہو تو اس کلید کو دبانے سے پروگرام سیگمنٹ پر عمل نہیں ہو گا۔
روکنے کے 3 اختیارات۔ جب پروگرام میں M01 ہو تو اس کلید کو دبانے سے کوڈ ایکٹیویٹ ہو جائے گا۔
4 دستی مظاہرے کی ہدایات
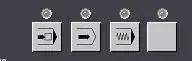
1 پروگرام دوبارہ شروع کرنے کا بٹن
مشین ٹول کو لاک کرنے کا حکم۔ اس کلید کو دبانے سے مشین ٹول لاک ہو جائے گا اور اسے حرکت کرنے سے روک دیا جائے گا۔ ڈیبگنگ کے لیے استعمال کیا جاتا ہے۔
3 بیکار آپریشن، عام طور پر مشین ٹول لاک کمانڈ کے ساتھ مل کر، پروگراموں کو ڈیبگ کرنے کے لیے استعمال کیا جاتا ہے۔
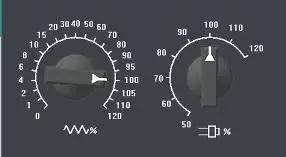
بائیں طرف کا سوئچ فیڈ کی شرح کو ایڈجسٹ کرنے کے لیے استعمال کیا جاتا ہے۔ دائیں طرف ایک سپنڈل اسپیڈ ایڈجسٹمنٹ بٹن ہے۔
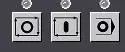
بائیں سے دائیں، سائیکل اسٹارٹ بٹن، پروگرام توقف، اور پروگرام MOO اسٹاپ موجود ہیں۔
یہ متعلقہ سپنڈل کی نمائندگی کرتا ہے، اور عام طور پر مشین ٹولز میں 5-محور اور 6-محور نہیں ہوتا ہے۔ نظر انداز کیا جا سکتا ہے۔
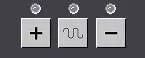
مشین ٹولز کی نقل و حرکت کو کنٹرول کرنے کے لیے استعمال کیا جاتا ہے۔ جلدی سے کھانا کھلانے کے لیے درمیان میں موجود کلید کو دبائیں۔
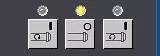
تسلسل ہے اسپنڈل فارورڈ روٹیشن، اسپنڈل اسٹاپ، اور اسپنڈل ریورس روٹیشن۔
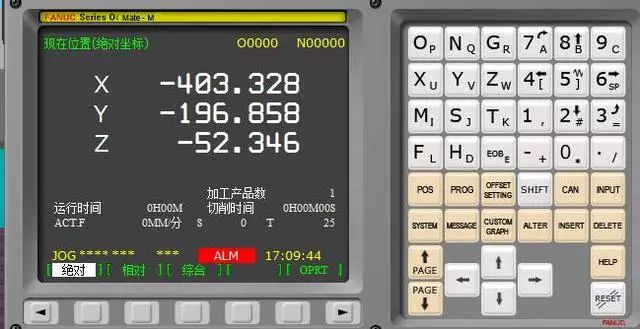
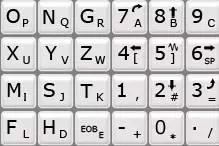
نمبر اور لیٹر پینل، اس کی زیادہ وضاحت کرنے کی ضرورت نہیں ہے، بالکل اسی طرح جیسے موبائل فون یا کمپیوٹر پر کی بورڈ۔
POS کلید کا مطلب ہے کوآرڈینیٹ سسٹم۔ اس کلید کو دبانے سے متعلقہ کوآرڈینیٹ، مطلق کوآرڈینیٹ، اور مشین کوآرڈینیٹ سسٹم ظاہر ہوگا۔
ProG ایک پروگرام کی کلید ہے، اور متعلقہ پروگرام کے آپریشنز کو عام طور پر اس کلید کو دبانے کے موڈ میں چلانے کی ضرورت ہوتی ہے۔
آفسیٹ سیٹنگ کا استعمال ٹول علیحدگی کے لیے کوآرڈینیٹ سسٹم سیٹ کرنے کے لیے کیا جاتا ہے۔
شفٹ شفٹ کی کلید ہے۔
CAN ایک کمانڈ ہے جسے غلط ان پٹ کی وجہ سے کینسل بٹن دبا کر منسوخ کیا جا سکتا ہے۔
IUPUT ایک ان پٹ کلید ہے، جو عام ڈیٹا ان پٹ اور پیرامیٹر ان پٹ کے لیے درکار ہے۔
SYETEM سسٹم کلید۔ بنیادی طور پر سسٹم پیرامیٹر کی ترتیبات کو دیکھنے کے لیے استعمال کیا جاتا ہے۔
MESSAGE بنیادی طور پر معلومات کے اشارے فراہم کرتا ہے۔
کسٹم گرافک پیرامیٹر کمانڈ
ALT ایک متبادل کلید ہے جو کسی پروگرام میں ہدایات کو تبدیل کرنے کے لیے استعمال ہوتی ہے۔
Insert ایک ہدایت ہے جو پروگرام کوڈ داخل کرنے کے لیے استعمال ہوتی ہے۔
ڈیلیٹ بنیادی طور پر کوڈ کو ڈیلیٹ کرنے کے لیے استعمال ہوتا ہے۔
RESET بٹن بہت اہم ہے، بنیادی طور پر ری سیٹ کرنے، پروگراموں کو روکنے اور کچھ کمانڈز کو روکنے کے لیے استعمال ہوتا ہے۔
میں نے بنیادی طور پر بٹنوں کو بولنا ختم کر دیا ہے، اور مجھے ان سے واقف ہونے کے لیے سائٹ پر مزید مشق کرنے کی ضرورت ہے۔


